
 English
 Vietnamese
 Italian
 Spanish
 Thai
 Japanese
 Portuguese
 Korean
 Russian
 French
 German
 Polish
 Indonesian
SMD-Induktor-Footprint-Design und Lötstellenzuverlässigkeit bei der Leiterplattenmontage
Das Footprint-Design bestimmt die Zuverlässigkeit der Lötverbindung. Die Kupfergeometrie legt das Lotvolumen, die Kehlnahtform und die Spannungsverteilung fest.
Entwicklungsingenieure und Montagespezialisten können mehrere Parameter steuern: Pad-Größe, Pad-Form, Pad-Abstand, thermische Entlastung, Komponentenausrichtung und die Wahl zwischen NSMD- und SMD-Pads. Jede Auswahl verhindert einen bestimmten Fehlermodus: Grabsteinbildung, Verbindungsrisse oder thermische Ermüdung.
Ein SMD-Induktor hängt vollständig von seinen Lötstellen ab. Diese Gelenke tragen mechanische Belastung, elektrischen Strom und Wärme. Ein schwaches Gelenk beeinträchtigt alle drei Funktionen gleichzeitig. Die Fußabdrücke von Induktoren verdienen die gleiche Prüfung wie das Teil selbst.
Dieser Leitfaden bietet praktische Regeln für Footprint-Entscheidungen. Leser können sie beim Layout anwenden und beim Zusammenbau überprüfen.
Schlüsselparameter beim Design des SMD-Induktor-Footprints
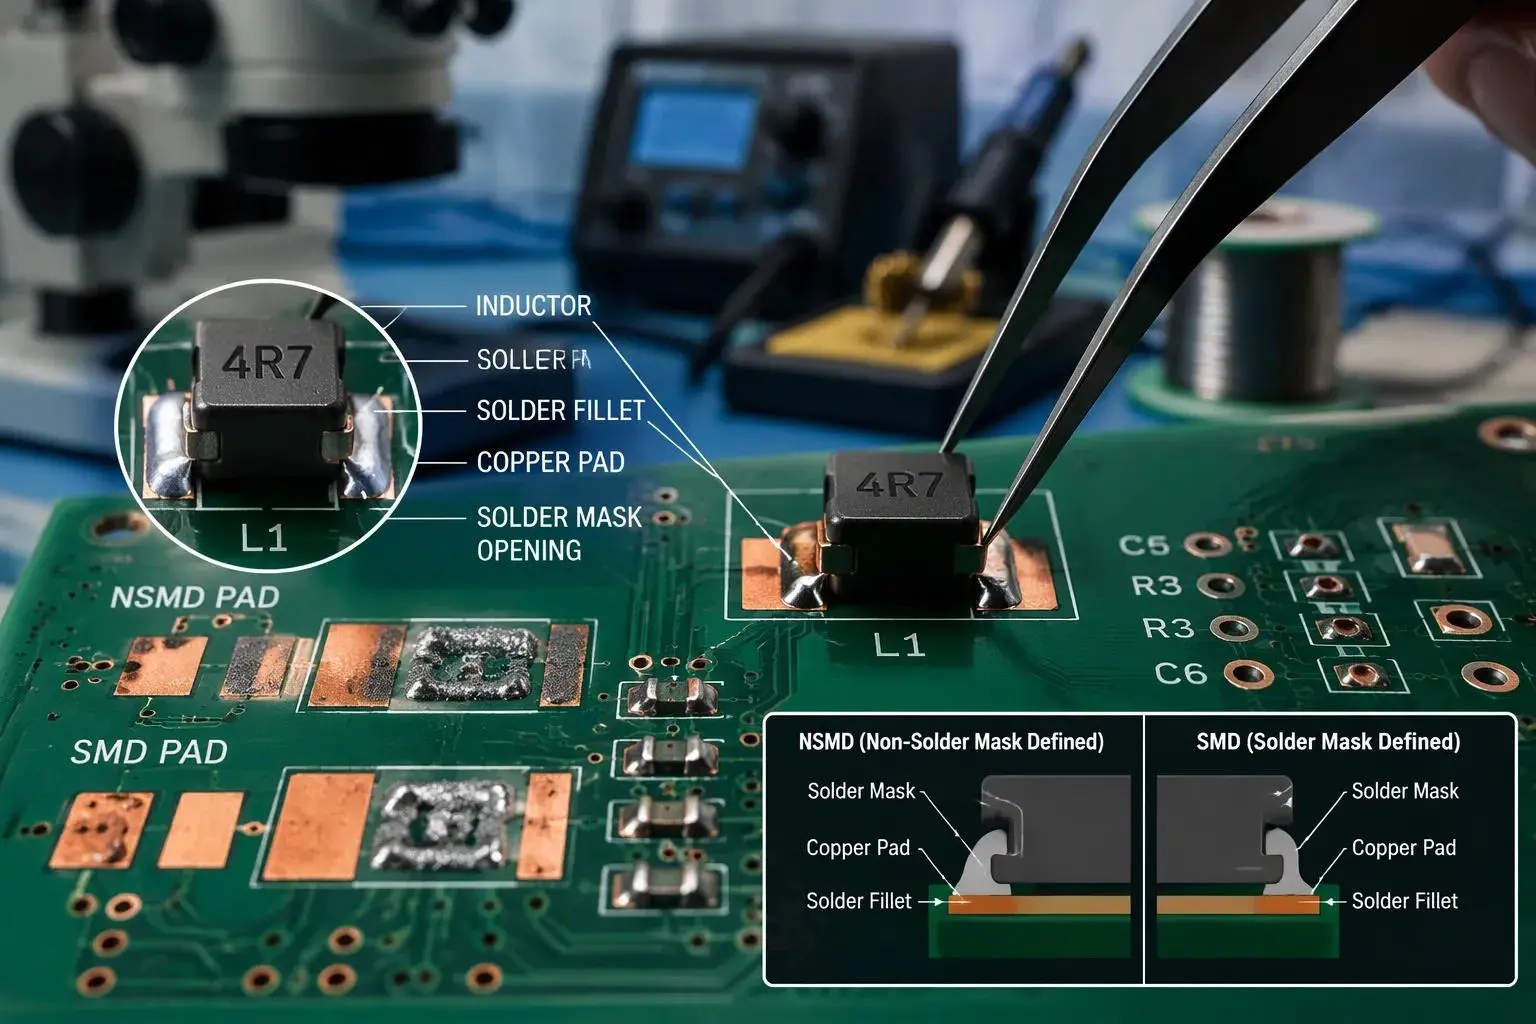
Eine richtig gestaltete Grundfläche gewährleistet zuverlässige Lötverbindungen, genaue Platzierung, Herstellbarkeit sowie elektrische und thermische Leistung. Eine ungenaue Grundfläche führt zu schlechten Verbindungen, Fehlausrichtung oder nicht montierbaren Platinen, selbst wenn der Schaltplan und die Verlegung korrekt sind. JLCPCB weist darauf hin, dass falsche Footprints zu schwachen Verbindungen, übermäßigen Lötkurzschlüssen, Tombstoning, Schiefe und langfristigen Zuverlässigkeitsverlusten durch gerissene Verbindungen führen. SLLPCB fügt dieser Liste falsch ausgerichtete Leitungen, offene Verbindungen, Lötbrücken und Baugruppenausfälle hinzu. Ein gutes Design des SMD-Induktor-Footprints beginnt daher mit drei Hebeln: Pad-Abmessungen, Pad-Form und -Abstand sowie Maskendefinition.
Pad-Abmessungen und Lotvolumen
Kupferpads nehmen typischerweise etwa 80 % der Kugel- oder Padgröße ein, ein Verhältnis, das das richtige Lotvolumen festlegt. Eine typische Zehenverlängerung von 0,2–0,5 mm und eine Fersenverlängerung von 0,1–0,3 mm, die nach Industriestandards mit einer Verbesserung der Gelenkzuverlässigkeit von etwa 15 % verbunden ist, geben dem Filet Raum zur Formung. Zu kleine, zu große oder falsch positionierte Pads führen laut SLLPCB zu schlechten Lötstellen. Pad-Größe und -Abstand bestimmen auch die Pastenfreigabe. JLCPCB empfiehlt eine Aperturreduzierung um 5–10 %, um übermäßige Lotablagerungen, Bauteilschwimmen, Brückenbildung und thermisches Ungleichgewicht zu verhindern. Das empfohlene Anschlussflächenmuster für jeden Induktor stammt aus dem Datenblatt des Herstellers, und die Dichtestufen des Anschlussflächenmusters nach IPC-7351 helfen Designern bei der Auswahl zwischen Dichteklassen. Diese Regeln für Pad-Abstände und -Abmessungen gelten für jedes Anschlussflächenmuster, von winzigen Chipteilen bis hin zu großen abgeschirmten Teilen .
NSMD vs. SMD-Pads und 0603-SMD-Gehäuse-Footprints
NSMD-Pads (nicht durch Lötmaske definiert) verbessern die Zuverlässigkeit der Lötverbindung im Vergleich zu SMD-Pads, da die Maskenöffnung über das Kupfer hinausragt und die Kehle die Pad-Seiten umhüllt. SMD-Pads eignen sich für dichtes Routing, bei dem die Maskenverankerung hilfreich ist. Beide passen in unterschiedliche Designkontexte. Die Footprints des 0603-SMD-Gehäuses zeigen den Kompromiss im kleinen Maßstab. Diese 0603-Gehäuse-Footprints erfordern enge Pad-Proportionen und -Abstände, und JLCPCB verknüpft die Konsistenz der Pastenfreigabe direkt mit der Gehäusegröße. Die Footprints des 0603-Gehäuses liegen ebenfalls im Bereich der Schablonendicke von 100–120 µm, sodass das Aperturdesign genauso wichtig ist wie die Kupfergeometrie. Designer, die die Grundflächen von 0603-Gehäusen als Miniaturversionen größerer Teile betrachten, verlieren oft an Ertrag. Die 0603-Gehäuse-Footprints zeichnen sich durch ein exaktes CAD-Footprint-Design aus.
Paketgröße | Ideale Schablonenstärke |
01005 / 0201 | 80–100 µm |
0402 / 0603 | 100–120 µm |
0805+ | 120–150 µm |
SMD-Induktor-Footprints bestehen typischerweise aus zwei Pads, und Designer können sie mit einer Lötkugel kombinieren, um Schaltkreisverbindungen zu verwalten. Die Form und der Abstand der Polster entscheiden darüber, wie die Fuge benetzt wird. Ein ausgewogenes Kupfer-Footprint-Pad-Paar sorgt für eine symmetrische Oberflächenspannung. Diese Entscheidungen zu SMD-Induktor-Footprints und -Layouts wirken sich direkt auf die Zuverlässigkeit der Lötverbindung aus, daher sollten Teams sie in ihren Best Practices für das Induktor-PCB-Layout dokumentieren. Das Footprint-Design für oberflächenmontierbare Induktivitäten sowie das Footprint-Design und die Platzierung gehören in einem Bericht zusammen. Die Pakete und Grundflächen der Induktoren variieren stark, und jeder Induktor benötigt seine eigene verifizierte Grundfläche . PCB-Designteams sollten jeden Footprint als kontrolliertes Artefakt behandeln und nicht als Überbleibsel durch Kopieren und Einfügen.
Fehlermodi und Lötstellenzuverlässigkeit
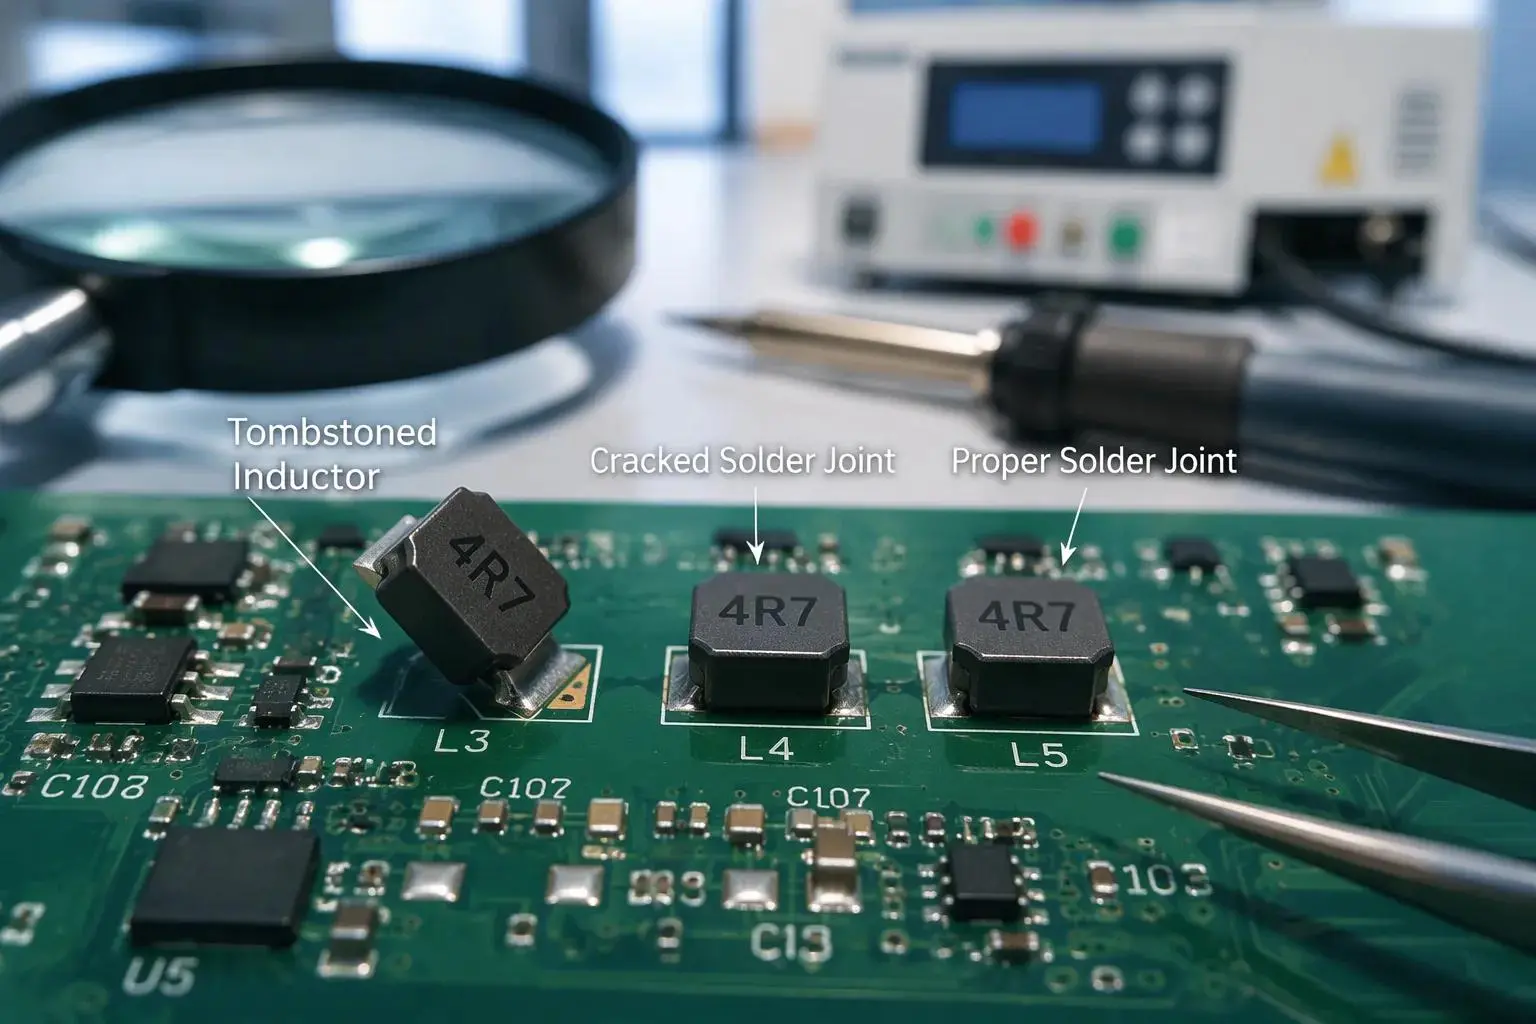
Bei SMD-Induktivitäten dominieren zwei Fehlerarten die Feldrückführung : Tombstoning beim Reflow und Verbindungsrisse während der Lebensdauer. Jeder geht auf bestimmte Footprint-Parameter zurück. Ungleichgewicht, Abstand, Maskendefinition und Ausrichtung der Polster beeinflussen alle die Art und Weise, wie sich ein Gelenk bildet und wie es Belastungen übersteht.
Tombstoning und ungleichmäßige Benetzung
Tombstoning tritt auf, wenn ein SMD-Bauteil mit zwei Anschlüssen beim Reflow-Löten auf einer Seite nach oben gezogen wird. Die Ursache liegt in einem Ungleichgewicht zwischen den beiden Komponentenenden, wie Beeproduced erklärt. Der kritische Moment kommt, wenn die Lotpaste auf beiden Pads schmilzt, die Anschlussflächen benetzt und sich zwischen Pad und Anschluss verteilt. Im Idealfall erwärmen sich beide Pads gleichmäßig, die Paste verflüssigt sich nahezu gleichzeitig und die entstehenden Kräfte gleichen sich aus. Das Problem beginnt, wenn die Benetzung auf einer Seite früher oder stärker einsetzt. Das flüssige Lot auf dieser Seite zieht am Bauteil, während auf der gegenüberliegenden Seite keine entsprechende Gegenkraft vorhanden ist. Kleine, leichte Teile heben sich unter diesem Ungleichgewicht leicht an.
Laut JLCPCB verursachen mehrere Auslöser das Ungleichgewicht der Benetzungskraft:
Auslöser eines Ungleichgewichts der Benetzungskräfte | Detail |
Heizrampe zu schnell | Ein Pad erreicht die Liquidustemperatur der Legierung vor dem anderen |
Ungleichmäßige Kupferwärmeverteilung | Ein Pad ist mit einer massiven Masseplatte verbunden, während das andere isoliert bleibt |
Nicht übereinstimmendes Einfügevolumen | Nichtübereinstimmung zwischen den beiden Pads |
Asymmetrische Kissenheizung | Innerhalb der Konvektionszonen des Ofens |
PCBCart fügt der Liste Probleme beim Pad-Design hinzu: Pads unterschiedlicher Größe, unterschiedlicher Trennung oder unterschiedlicher Kupferverbindung führen zu ungleichem Lotvolumen oder unterschiedlichem Heizverhalten. Durch die außermittige Platzierung kann das Lötmittel auf einer Seite den Anschluss ergreifen und das Gerät nach oben ziehen. Auch Flussmittelaktivität, Pastenviskosität, Oberflächenbeschaffenheit, Verunreinigung und Oxidation verändern die Benetzungsgeschwindigkeit. Die Verhinderung von Grabsteinen beginnt daher bereits beim Layout. Symmetrische Pads, symmetrische Kupferverbindungen und zentrierte Platzierung beseitigen die Ursache. Ein kontrolliertes Reflow-Profil mit langsamem Start, einer konstanten Haltefläche und einer korrekten Spitzentemperatur lässt beide Verbindungen gleichzeitig schmelzen.
Rissbildung und thermische Ermüdung
Laut PCBMaster treten rissige Verbindungen auf, wenn thermische oder mechanische Belastung die Lötverbindung aufgrund einer schlechten Spannungsverteilung auf dem Pad zerstört. Die Nichtübereinstimmung der thermischen Zyklenausdehnung treibt den Prozess an. Eine steife Gelenkgeometrie konzentriert die Belastung an der Ferse und wiederholte Zyklen führen zu einem Riss, bis sich das Gelenk öffnet. Eine schwache Belagkonstruktion erhöht die Spannungskonzentration, und das Problem tritt am häufigsten in Automobil- und Industrieumgebungen auf. Eine falsche Pad-Größe oder -Asymmetrie, eine schlechte Ausrichtung von Lötmaske und Pastenmaske sowie ein unzureichendes Wärmegleichgewicht zwischen den Pads tragen dazu bei. Das IPC-Designstandards zu ignorieren erhöht das Risiko.
Die Möglichkeiten zur Schadensbegrenzung hängen vom Kontext ab. PCBMaster empfiehlt IPC-7351-Pad-Bibliotheken, symmetrische Pad-Paare für SMT-Komponenten, optimiertes Pastenöffnungsdesign, verbesserte thermische Balance für kleine Komponenten und einen richtigen Lötmaskenabstand, um Brückenbildung zu vermeiden. DFM-Prüfungen vor der Fertigung erkennen Fehler bei der Footprint-Diskrepanz frühzeitig. Designer, die mit 0603-Gehäusegrundrissen arbeiten, sollten beachten, dass kleine Körper weniger Asymmetrie tolerieren als größere Teile, sodass die gleiche Unwucht, die lediglich einen großen Induktor verzerrt, ein 0603-Teil zum Stillstand bringt. Diese 0603-Gehäuse-Footprints lassen außerdem weniger Kupfer für die Wärmeverteilung übrig, was die lokale thermische Belastung erhöht. Eine Footprint-Überprüfung, die eine ausgewogene Geometrie mit einem validierten Reflow-Fenster kombiniert, schützt die Zuverlässigkeit der Lötverbindung bei beiden Fehlerarten.
Thermische und mechanische Überlegungen
CTE-Fehlanpassung und thermische Entlastung
Ein Induktor und seine Leiterplatte dehnen sich während des Temperaturwechsels unterschiedlich schnell aus. Die Platine, das Kupfer und der Bauteilkörper weisen jeweils einen unterschiedlichen Wärmeausdehnungskoeffizienten auf. Diese Fehlanpassung belastet die Lötstelle bei jedem Temperaturwechsel. Ein steifes Gelenk konzentriert diese Belastung an der Ferse, wo die Kehle auf das Polster trifft. Durch wiederholte Zyklen entsteht dann ein Riss, bis sich die Verbindung öffnet.
Die thermische Entlastung beeinflusst die Art und Weise, wie Wärme durch die Verbindung transportiert wird. Ein direkt an einer großen Kupferplatte befestigtes Pad leitet die Wärme beim Reflow schnell ab. Dieses schnelle Absinken kann dazu führen, dass ein Anschluss kühler bleibt als der andere und die Benetzung auf dieser Seite verzögert wird. Thermoentlastungsspeichen verlangsamen den Wärmepfad und gleichen die beiden Enden aus. Designer sollten diesen Vorteil gegen die aktuellen Anforderungen abwägen, da schmale Speichen den Widerstand erhöhen. Die richtige Balance hängt vom Leistungsniveau des Induktors und der umgebenden Kupferfläche ab.
Orientierung und Spannungsverteilung
Durch die Komponentenausrichtung wird der Spannungspfad durch die Verbindung verändert. Ein parallel zur Platinenkante platzierter Induktor erfährt entlang seiner Längsachse eine Biegespannung. Eine Drehung um neunzig Grad verschiebt diese Last in die schwächere Richtung. Bei der Überprüfung des Layouts sollte die Ausrichtung anhand bekannter Flexpunkte, Befestigungslöcher und Anschlussbereiche der Platine überprüft werden.
Die Pad-Symmetrie unterstützt eine gleichmäßige Spannungsverteilung. Asymmetrische Pads belasten ein Filet stärker als seinen Partner. Die symmetrische Geometrie, verifiziert anhand der IPC-7351-Stegmuster, verteilt die Last auf beide Gelenke. Ein gutes Footprint-Design vereint diese Symmetrie mit einer sinnvollen Ausrichtung. Teams sollten beide Auswahlmöglichkeiten in ihrer Footprints-Bibliothek aufzeichnen, damit spätere Projekte ein bewährtes Layout übernehmen. Diese Disziplin schützt die Zuverlässigkeit der Lötverbindungen über die gesamte Produktlebensdauer.
Richtlinien zum SMD-Induktor-Footprint für die Montage
Die Auswahl des Footprints fließt direkt in das Design der Schablonenöffnung und das Reflow-Profilfenster ein. Ein zu großes Pad erfordert eine reduzierte Öffnung; Ein mit schwerem Kupfer verbundenes Pad muss langsamer eingeweicht werden. Diese Richtlinien zum Footprint von SMD-Induktivitäten verknüpfen Layoutentscheidungen mit der Montagelinie.
Durch die SMT-Bestückung können 5,5 bis 20 Lötstellen pro Quadratzentimeter bei hoher Schlag- und Vibrationsfestigkeit erreicht werden. Das Footprint-Design unterstützt diese Dichte. Ausgewogene Pads sorgen für ein gleichmäßiges Pastenvolumen und ein gleichmäßiges Volumen sorgt dafür, dass jedes Gelenk im Fenster bleibt. Teams ohne eigene Prozesssteuerung können sich auf professionelle Leiterplattenbestückungsdienste für SMD-geschirmte Induktivitäten verlassen . Diese Route eignet sich für Teams mit geringem Volumen; Es ist eine Option, keine Voraussetzung.
Schablonendesign und Reflow-Profil
Die Größe der Blende richtet sich nach der Pad-Geometrie. Konstrukteure reduzieren die Öffnung gegenüber dem Kupfer um 5–10 %, um überschüssige Paste, Bauteilschwimmen und Brückenbildung zu verhindern. Die Footprints des 0603-Gehäuses liegen im 100–120-µm-Schablonenband, sodass die Aperturpräzision dort wichtiger ist als bei größeren Teilen. Das Reflow-Löten gelingt, wenn beide Anschlüsse gemeinsam den Liquidus erreichen. Eine langsame Rampe und ein konstantes Einweichen gleichen die beiden Enden aus. Die gleiche Logik erscheint in den Best Practices für das Layout von Induktorplatinen: symmetrisches Kupfer, symmetrische Wärme.
Inspektion und Prozesskontrolle
Die Inspektion schließt den Kreis. Visuelle Kontrollen erkennen Tombstoning und Schiefe. Röntgenaufnahmen offenbaren Hohlräume und verborgene Hohlräume unter abgeschirmten Körpern. Der Querschnitt bestätigt die Kehlungsform an kritischen Teilen. Jedes Ergebnis fließt in die Footprint-Revision ein. Eine wiederkehrende Lücke weist auf eine Öffnungsänderung hin; Eine rissige Ferse deutet auf die Polstergeometrie hin. Dieses Feedback macht das Footprint-Design von oberflächenmontierbaren Induktoren zu einer iterativen Disziplin. Gute Fertigungs- und Montageüberlegungen berücksichtigen diese Schleife vom ersten Tag an.
Footprint-Best-Practices-Checkliste
Die folgende Tabelle fasst die in früheren Abschnitten behandelten Parameter in einem einzigen Übersichtsblatt zusammen. Jede Zeile verweist zurück auf den Abschnitt, der die Argumentation erläutert.
Parameter | Ziel | Abschnitt |
Pad-Verhältnis | Kupferpads machen etwa 80 % der Pad- oder Kugelgröße aus | Pad-Abmessungen und Lotvolumen |
Zehenverlängerung | 0,2–0,5 mm | Pad-Abmessungen und Lotvolumen |
Fersenverlängerung | 0,1–0,3 mm | Pad-Abmessungen und Lotvolumen |
Maskendefinition | NSMD für Verbindungszuverlässigkeit, SMD für dichtes Routing | NSMD vs. SMD-Pads |
Pad-Symmetrie | Gleiche Fläche und gleicher Kupferanschluss auf beiden Pads | Tombstoning und ungleichmäßige Benetzung |
Thermische Entlastung | Speichen, deren Größe auf die Leistungsstufe des Induktors abgestimmt ist | CTE-Fehlanpassung und thermische Entlastung |
Orientierung | Auf Flexpunkte und Befestigungslöcher der Platine geprüft | Orientierung und Spannungsverteilung |
Schablonenöffnung | 5–10 % Reduzierung gegenüber Kupfer | Schablonendesign und Reflow-Profil |
Schablonendicke | 100–120 µm für 0603-Gehäuse-Footprints | NSMD vs. SMD-Pads |
Reflow | Langsame Rampe, konstantes Einweichen, abgestimmtes Liquidus-Timing | Schablonendesign und Reflow-Profil |
Designer sollten diese Liste während der Layoutüberprüfung und nicht nach der Fertigung durchgehen. Ein Pad-Verhältnis außerhalb des Zielwerts von 80 % oder ein asymmetrisches Paar wird beim Zusammenbau als Defekt sichtbar. Industriestandards gehen davon aus, dass die oben genannten Zehen- und Fersenverlängerungen eine Verbesserung der Gelenkzuverlässigkeit um etwa 15 % bewirken, sodass die Zahlen tatsächlich von Bedeutung sind.
Zwei Gewohnheiten machen die Checkliste nützlich. Überprüfen Sie zunächst jeden Eintrag zu den Footprints der SMD-Induktivität anhand des Herstellerdatenblatts und der IPC-7351-Dichtewerte. Zweitens protokollieren Sie jede Abweichung und ihr Prüfergebnis. Diese Richtlinien zum Footprint von SMD-Induktivitäten schützen den Ertrag nur dann, wenn Teams sie projektübergreifend konsequent anwenden. Ein solides Footprint-Design und disziplinierte Best Practices für das Induktor-Leiterplattenlayout basieren auf derselben Grundlage: ausgewogenes Kupfer, verifizierte Geometrie und eine dokumentierte Überprüfung. Teams, die das Footprint-Design von oberflächenmontierten Induktoren als kontrollierten Prozess betrachten, erstellen eine Bibliothek bewährter Footprints. Diese Bibliothek verkürzt dann jedes zukünftige Layout und sorgt dafür, dass die gemeinsame Zuverlässigkeit vorhersehbar bleibt.
Das Footprint-Design bietet Ingenieuren den ersten und am besten kontrollierbaren Hebel für die Zuverlässigkeit von Lötverbindungen. Die Kupfergeometrie legt das Lotvolumen, die Kehlnahtform und den Spannungspfad fest, bevor ein Teil die Linie erreicht.
Designer sollten die Checklistenparameter frühzeitig im Layout anwenden. Anschließend validieren sie jede Auswahl anhand von Montage- und Inspektionsdaten. Diese Sequenz erkennt ein Ungleichgewicht, bevor es zu einem Defekt wird.
Feldrückgaben und Prozessrückmeldungen sollten die nächste Überarbeitung bestimmen. Eine rissige Ferse oder eine wiederkehrende Lücke verrät den Teams, wo am Fußabdruck gearbeitet werden muss. Jedes Update stärkt die Bibliothek. Jeder Induktor erbt dann ein bewährtes Landmuster, und jede neue Überprüfung der Fußabdrücke basiert auf Beweisen und nicht auf Vermutungen.


