
 English
 Vietnamese
 Italian
 Spanish
 Thai
 Japanese
 Portuguese
 Korean
 Russian
 French
 German
 Polish
 Indonesian
Anforderungen an die Rückverfolgbarkeit und Produktionsqualität von Kfz-Induktoren
Automobilinduktoren müssen zwei maßgebliche Rahmenbedingungen erfüllen: IATF 16949 für Rückverfolgbarkeit und Prozesskontrolle und AEC-Q200 für die Qualifizierung passiver Komponenten. AEC-Q200 ist die Spezifikation des Automotive Electronics Council für Kondensatoren, Widerstände, Induktivitäten, Transformatoren, Quarze und Sicherungen; Ein Teil ohne es ist nicht für die Automobilindustrie geeignet. IATF 16949 fügt strenge Kontrollen zur Rückverfolgbarkeit von Kfz-Induktoren, eine erweiterte Produktqualitätsplanung und ein formelles Risikomanagement hinzu.
Es steht absolut auf dem Spiel. Schaltkreise unter der Motorhaube und sicherheitskritische Schaltkreise erfordern null Ausfälle während der gesamten Lebensdauer des Fahrzeugs, was bei handelsüblichen Standardteilen niemals der Fall ist.
Parameter | Kommerzielle ICs | Automotive-Anforderungen |
Betriebstemperatur | 0°C bis 85°C | -40°C bis 150°C |
Erwartete Betriebsdauer | 2–3 Jahre | 10 Jahre oder mehr |
Akzeptable Ausfallrate | 300 Teile pro Million | null |
Gefälschte Komponenten stellen ein echtes und gut dokumentiertes Risiko in den Lieferketten der Automobilindustrie dar. Beziehen Sie alle AEC-Q100- und AEC-Q200-qualifizierten Teile ausschließlich über Franchise-Händler, die eine vollständige Rückverfolgbarkeit der Chargen bis zum ursprünglichen Halbleiterhersteller gewährleisten können.
Anforderungen an die Rückverfolgbarkeit von Kfz-Induktoren
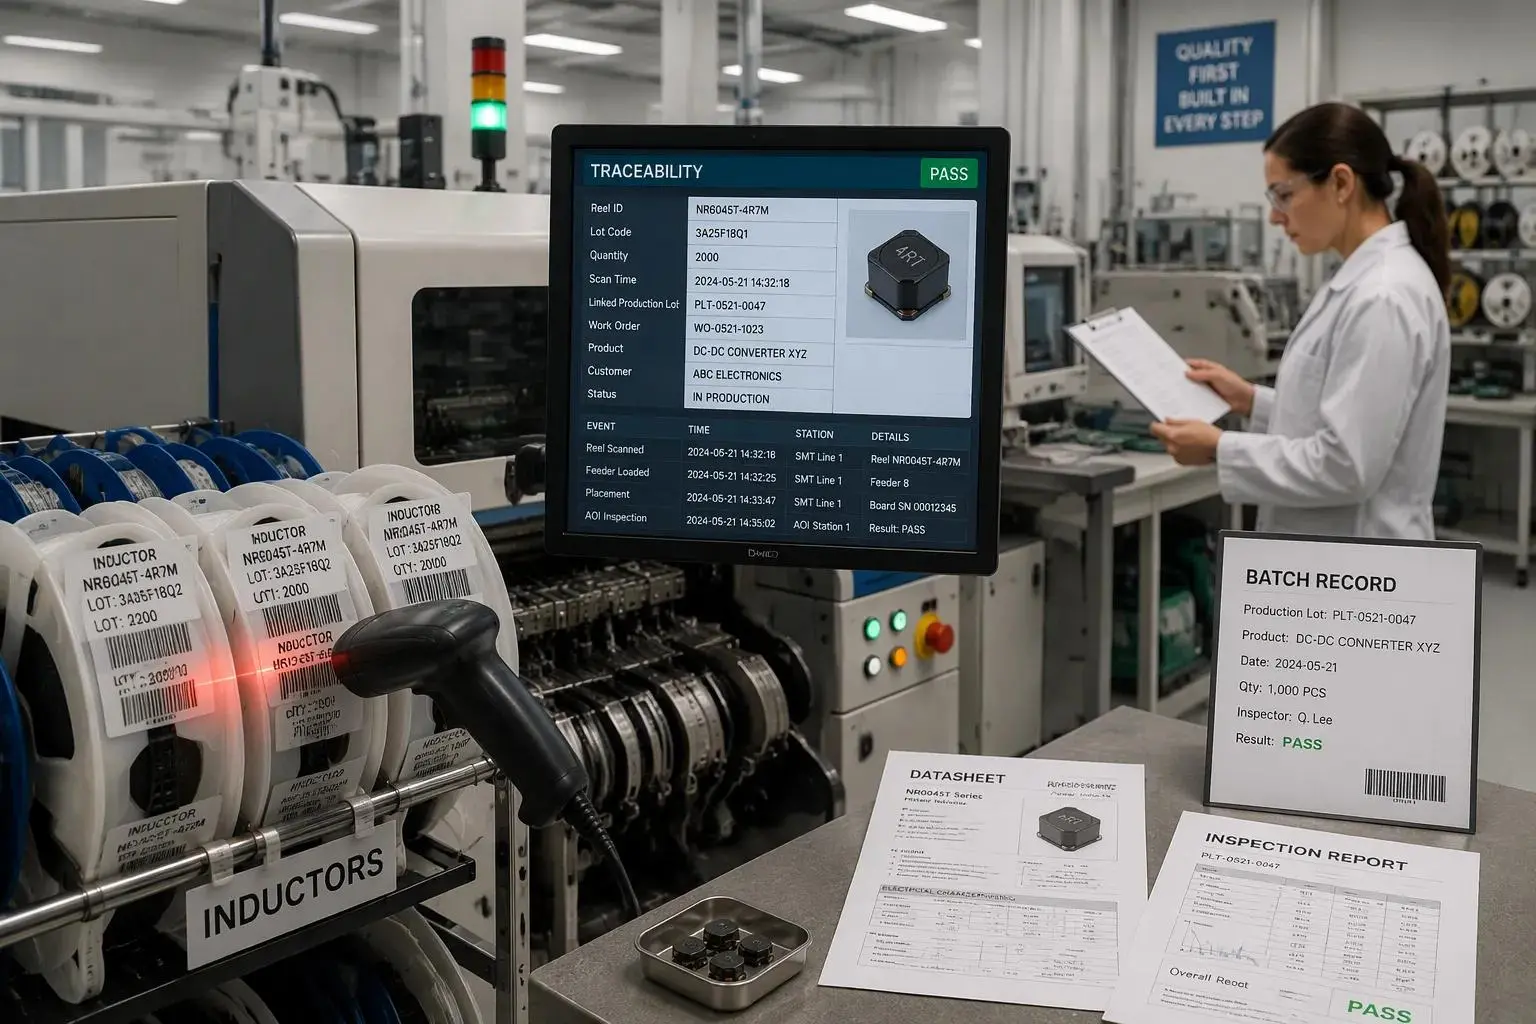
Die Einhaltung der IATF 16949 erfordert strenge Rückverfolgbarkeitskontrollen und eine durchgängige Dokumentation jedes Produktionsschritts. Die Rückverfolgbarkeit von Kfz-Induktoren beginnt bei der Charge und reicht bis zur einzelnen Einheit. Diese Disziplin trennt Automobilelektronikprogramme von kommerziellen.
Verfolgung auf Chargen- und Einheitenebene
Die obligatorische Chargenrückverfolgbarkeit beginnt mit der Zuweisung eines eindeutigen Chargencodes im Rohmaterialstadium. Dieser Code folgt dem gewickelten Kern, der Montage und dem Testvorgang. Die Rückverfolgbarkeit auf Rollenebene erstreckt sich vom Faden bis zum Verpackungsschritt, sodass ein Kunde genau identifizieren kann, welche Rolle anhand einer Bestellung versendet wurde. Durch die Rückverfolgbarkeit der Rollen auf Feeder-Ebene wird der Kreis auf der Linie geschlossen: Ein Bestückungsautomat liest die Rollenidentität und der Montagedatensatz verknüpft dann jeden platzierten Induktor mit seiner Quellrolle. Diese durchgängige bidirektionale Rückverfolgbarkeit ermöglicht es einem Hersteller, von einem Feld zurück zu einer Produktionscharge oder von einer verdächtigen Charge zu jeder betroffenen Baugruppe zu gelangen.
Rückrufe werden durch die Nachverfolgung auf Teileebene begrenzt. Ein auf ein Los beschränkter Fehler bleibt begrenzt, da der Datensatz Teile mit Prozessdaten verknüpft. Kunden gewinnen Vertrauen, wenn sie während der Wartezeit ein Muster-Chargenprotokoll anfordern und dieses erhalten können. Die Aufzeichnung sollte die Charge, den Datumscode, das Inspektionsergebnis und das Funktionsergebnis benennen, wie PCBasic in seinen Leitlinien zur Lieferantenprüfung anmerkt. Die vertikal integrierte Fertigung unterstützt eine vollständige End-to-End-Qualitätskontrolle und vollständige Rückverfolgbarkeit, da ein Unternehmen jeden Schritt vom Wickeln bis zum Endtest kontrolliert. Durch diese Eigentumsverhältnisse werden die Übergabelücken beseitigt, bei denen Aufzeichnungen zusammenbrechen.
Dokumentation und Datenaufbewahrung
Dokumentation und Datenaufbewahrung machen die Rückverfolgbarkeit von Kfz-Induktoren zum Beweis. CoilMX empfiehlt, die ausgewählte Datenblattrevision, den elektrischen Vergleich, die Footprint-Überprüfung, Beispieltestergebnisse und alle kundenspezifischen Qualifikationsaufzeichnungen beim Projekt aufzubewahren. Bei kontrollierten Lieferprogrammen sollten Käufer die Bestellinformationen und die Änderungsmitteilungserwartungen mit dem Lieferanten bestätigen. Lieferanten von AEC-Q200-qualifizierten Induktoren unterstützen in der Regel PPAP-Dokumentation, Rückverfolgbarkeit und projektspezifische Zuverlässigkeits- oder Validierungsanforderungen gemäß IATF 16949.
IATF 16949 fügt darüber hinaus automobilspezifische Anforderungen hinzu, weshalb die meisten Tier-1- und Tier-2-Automobilprogramme diese ausdrücklich fordern, anstatt nur ISO 9001 zu akzeptieren.
Samtec verdeutlicht den Standard in der Praxis: Seine Automobilprodukte der A-Serie werden in einer kontrollierten IATF 16949-Anlage hergestellt, nach Samtec-Zeichnungen und -Standards gebaut, im International Material Data System registriert und durch Level 3-Produktionsteilfreigabeprozesspakete unterstützt. Der wichtige Datensatz protokolliert eine Nichtkonformität: Was ist schief gelaufen, wann wurde sie gemeldet, welcher Fix wurde angewendet und wer hat sie genehmigt. Prüfer sollten diese Aufzeichnung von einer echten Partei verlangen. Für ein abgelehntes Los, eine Nacharbeit oder einen Lieferantenwechsel sollte jeweils ein datierter Eintrag mit dem Namen des Eigentümers hinterlassen werden. Durchgängige Rückverfolgbarkeitsaufzeichnungen verknüpfen diese Nachweise mit einer Charge, beginnend vor der Platzierung eines einzelnen Teils, mit dem Einkauf bei genehmigten Quellen, der Überprüfung der Beschaffungsdokumentation und der risikobasierten Eingangsprüfung, die mit der Bestellung verknüpft sind. Eine Chargenkennung zieht dann Material, Prozess und Test in einen Thread. Zu den nützlichen Feldern gehören Stücklistenrevision, Chargennummer, Prozessroute und Qualitätskontrolleinträge, die benennen, was in jedem Schritt überprüft wurde, vom Ergebnis des ersten Artikels bis zum Ergebnis des Funktionstests, und in ein Fertigungsausführungssystem geschrieben werden. Automobilelektronikprogramme basieren auf dieser Disziplin und die verknüpften Datensätze sollten für eine benannte Charge abrufbar sein.
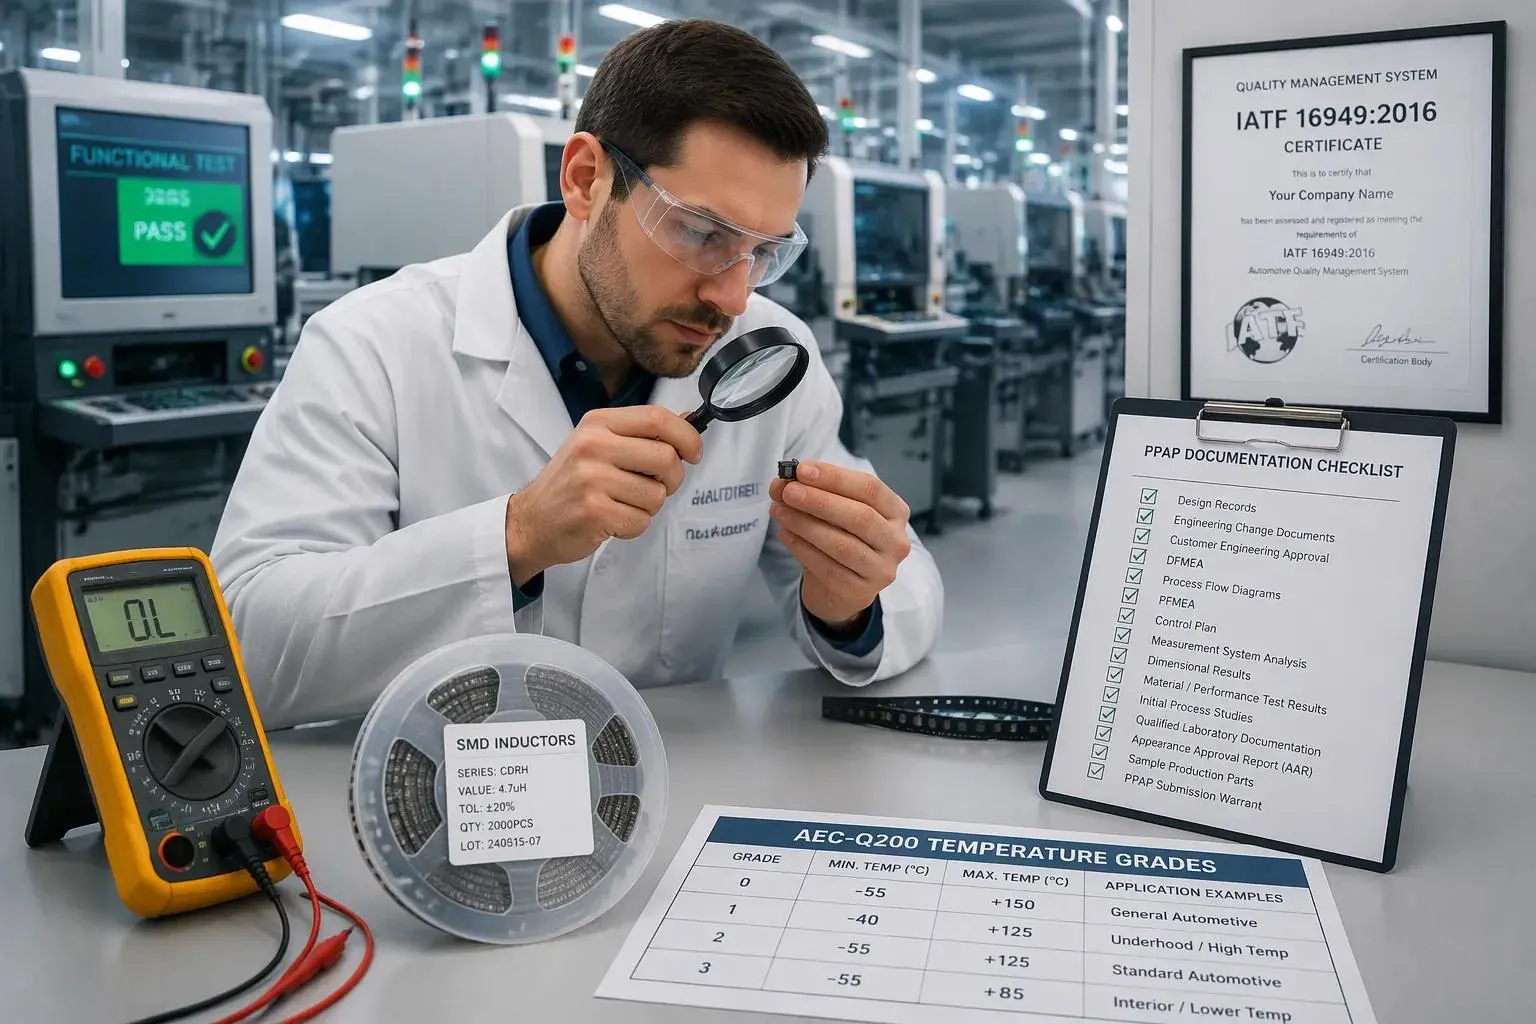
Die Produktionsqualität beim Design von DC/DC-Wandler-Induktivitäten für Kraftfahrzeuge basiert auf zwei Säulen: einem konformen Qualitätsmanagementsystem und einem qualifizierten Teil. Beide müssen halten, bevor eine einzelne Rolle ausläuft.
IATF 16949-Konformität
Das Feldausfallziel liegt bei null Teilen pro Million. Diese Ziele bestimmen jede Prozessentscheidung beim Design von DC/DC-Wandler-Induktivitäten für Kraftfahrzeuge.
Das Prozessdesign muss Zuverlässigkeit und Stabilität berücksichtigen. Schlüsselprozesse erfordern einen CPK von mindestens 1,67, ein Fähigkeitsniveau, das einen messbaren Spielraum zwischen der Spezifikationsgrenze und der Prozessstreuung lässt. Ein Prozess, der unterhalb dieses Schwellenwerts läuft, kann nicht die Stabilität aufweisen, die Automobilelektronikprogramme erfordern.
Die Einhaltung der IATF 16949 erfordert außerdem eine erweiterte Produktqualitätsplanung (APQP). Lieferanten reichen eine PPAP-Dokumentation ein, die Konstruktionsaufzeichnungen, Prozessflussdiagramme, FMEA, Kontrollpläne und Fähigkeitsstudien umfasst. Die APQP- und PPAP-Genehmigung ist der formelle Zugang zum zugelassenen Lieferanten. Lieferanten von für die Automobilindustrie zertifizierten Magneten unterstützen die PPAP-Dokumentation sowie projektspezifische Zuverlässigkeits- oder Validierungsanforderungen.
AEC-Q200-Standardqualifikation
Der AEC-Q200-Standard legt die Qualifikation nach Klasse fest. Panasonic dokumentiert die Temperaturbereiche wie folgt.
Grad | Temperaturbereich |
Note 0 | -50 °C bis +150 °C (am härtesten, alle Montageorte) |
Klasse 1 | -40°C bis +125°C (Hochtemperaturbereiche wie Motorraum) |
Klasse 2 | -40 °C bis +105 °C (einige Bereiche der Passagierkabine) |
Klasse 3 | -40 °C bis +85 °C (allgemeine Nutzung im Fahrgastraum) |
Klasse 4 | 0 °C bis +70 °C (außerhalb des Kfz-Elektrikbereichs) |
Die Testbedingungen unterscheiden sich je nach Klasse, selbst für den gleichen Testgegenstand. Große Tests erfordern statistisch begründete Stichprobengrößen, z. B. n = 77.
AEC-Q200 enthält insgesamt 28 Testelemente, magnetische Geräte sind jedoch mit einer engeren Auswahl konfrontiert. Tabelle 5 von AEC-Q200 Rev E listet die anwendbaren Tests für Induktivitäten und Transformatoren gemäß Codaca auf:
1. Elektrischer Test vor und nach der Belastung
2. Hohe Temperaturbelastung (Lagerung)
3. Temperaturwechsel
4. Luftfeuchtigkeitsfehler
5. Lebensdauer bei hohen Temperaturen
6. Äußeres Visuelles
7. Physikalische Abmessungen
8. Klemmenfestigkeit (bleihaltig)
9. Lösungsmittelbeständigkeit
10. Mechanischer Schock
11. Vibration
12. Beständigkeit gegen Löthitze
13. ESD (Menschliches Körpermodell)
14. Lötbarkeit
15. Elektrische Charakterisierung
16. Entflammbarkeit
17. Platinenflex (SMD)
18. Anschlussfestigkeit (SMD)
Einige Tests gelten nicht. Die Lösungsmittelbeständigkeit gilt für mit Tinte markierte Teile, nicht für lasermarkierte Teile. Für induktive Komponenten ist keine ESD-Prüfung erforderlich. Die Entflammbarkeit betrifft hauptsächlich freiliegendes Harz oder Kunststoff, und Metallkerne mit Kupferdraht benötigen sie laut Codaca nicht.
Repräsentative Proben werden physikalischen Maßprüfungen anhand des Datenblatts, einer visuellen Prüfung der Konstruktion und Kennzeichnung sowie elektrischen Messungen vor und nach der Belastung unterzogen. Bei der Beschaffung von AEC-Q200-Komponenten muss sichergestellt werden, dass die Qualität mit dem Montageort übereinstimmt. Bei der Beschaffung von AEC-Q200-Komponenten muss auch überprüft werden, ob die Testliste die Teilefamilie abdeckt. Die Auswahl eines Leistungsinduktors für einen heißen Motorraum erfordert Klasse 1 oder besser. Bei der Auswahl der Induktivität für einen Kabinenstromkreis kann Klasse 3 akzeptiert werden. Der Sättigungsstrom muss über den gesamten Nenntemperaturbereich anhalten, nicht nur bei 25 °C.
Teams für Leistungselektronik in der Automobilindustrie betrachten diese Prüfungen als Teil des Induktordesigns für DC/DC-Wandler im Automobilbereich und nicht als abschließenden Schritt. Automobilelektronikprogramme, die sie frühzeitig einbetten, vermeiden späte Neugestaltungen. Die Qualitätsaufzeichnung spiegelt dann ein Teil wider, das gemäß der Norm gebaut wurde, und nicht ein Teil, das auf Konformität getestet wurde.
Prozesskontrollen und -tests
In-Prozess-Inspektion
Prozesskontrollen erkennen Abweichungen, bevor sie den Kunden erreichen. Automobilelektronikprogramme integrieren die Inspektion in jeden Produktionsschritt, nicht am Ende der Produktionslinie. Wicklungsspannung, Kernplatzierung und Lötstellenbildung unterliegen jeweils einer definierten Kontrolle. Die Bediener zeichnen das Ergebnis in Echtzeit anhand des Chargencodes auf.
Die statistische Prozesskontrolle verankert diese Kontrollen. Schlüsselprozesse müssen einen CPK von mindestens 1,67 aufweisen, damit die Flags der Kontrollkarte driften, solange noch eine Marge vorhanden ist. Ein Trend in Richtung der Spezifikationsgrenze löst eine Korrekturmaßnahme aus, bevor eine Einheit ausgeliefert wird, die nicht den Spezifikationen entspricht. Diese Disziplin schützt das Null-Fehler-Ziel, das das Design von DC/DC-Wandler-Induktivitäten für Kraftfahrzeuge erfordert.
Endtest und Validierung
Der abschließende Test bestätigt, dass jeder Induktor seine elektrischen Spezifikationen erfüllt. Prüfstände messen Induktivität, Gleichstromwiderstand, Sättigungsverhalten und Isolationswiderstand. Die Station schreibt die Ergebnisse in den Einheitendatensatz und verknüpft sie mit der Charge. Eine ausgefallene Einheit verlässt niemals den Raum ohne dokumentierte Disposition.
Durch die Validierung wird das Design dann anhand der AEC-Q200-Testliste überprüft. Die Proben unterliegen Temperaturwechseln, Feuchtigkeitsschwankungen, einer Lebensdauer bei hohen Temperaturen, Vibrationen, mechanischen Erschütterungen und einer Biegung der Platine. Vor und nach jeder Belastung werden elektrische Messungen durchgeführt. Ein Teil, das außerhalb seines Toleranzbandes abweicht, besteht die Qualifizierung nicht, unabhängig von seinem anfänglichen Messwert.
AEC-Q200 erfordert statistisch begründete Stichprobengrößen für größere Tests, sodass die Validierung auf Beweisen und nicht auf einer Handvoll Einheiten beruht.
Teams für Automobilelektronik behandeln den Abschlusstest und die Validierung als eine Schleife. Die Testdaten fließen in das Design der DC/DC-Wandler-Induktivitäten für Kraftfahrzeuge ein, und die Schleife wird mit jedem Bau enger. Die Auswahl des Induktors basiert dann auf der nachgewiesenen Leistungsfähigkeit und nicht auf einer Angabe im Datenblatt. Dieses Feedback stärkt auch die langfristige Zuverlässigkeit, da jede Abweichung zu einer Prozesskorrektur und nicht zu einer Feldrückführung wird. Der Qualitätsdatensatz wird nur geschlossen, wenn Test-, Validierungs- und Chargendaten übereinstimmen.
Die Rolle der Rückverfolgbarkeit bei Qualität und Compliance
Die Rückverfolgbarkeit dokumentiert jeden Produktionsschritt, und diese Aufzeichnung zeigt die Einhaltung von Branchen mit strengen Standards wie der Automobilindustrie. Nach IATF 16949, ISO 9001 und AEC-Q200 zertifizierte Hersteller erfüllen globale Standards für Qualität und Rückverfolgbarkeit.
Verknüpfen von Testdaten mit Produktionslosen
Testdaten haben nur dann Gewicht, wenn sie sich auf eine bestimmte Charge beziehen. Yiyang Magnets testet jeden Induktor vor dem Versand auf Induktivität, Gleichstromwiderstand und Sättigungsstrom, und jede Produktionscharge bleibt rückverfolgbar. Auf Wunsch stellt der Lieferant dann Materialdeklarationen, Prüfberichte und Konformitätsbescheinigungen zur Verfügung.
Zuverlässigkeitsfokus | Sicherheit | Nutzen |
100 % elektrische Prüfung | Jeder Induktor wurde vor dem Versand auf L, DCR und Isat getestet | Garantiert, dass jedes Teil den bestellten Spezifikationen entspricht |
Thermische und mechanische Haltbarkeit | Temperaturwechsel-, Thermoschock- und Vibrationstests gemäß IEC 60068 | Gewährleistet langfristige Zuverlässigkeit unter realen Bedingungen |
RoHS- und REACH-Konformität | Alle Materialien entsprechen beiden Vorschriften | Vereinfacht die Compliance für globale Märkte |
AEC-Q200-Qualifikation | Wählen Sie Serien aus, die für den Stressteststandard geeignet sind | Geeignet für Ladesysteme und Steuergeräte für Elektrofahrzeuge |
Rückverfolgbarkeit und Dokumentation | Jede Charge rückverfolgbar; Erklärungen und Berichte verfügbar | Unterstützt ISO 9001-Systeme und Lieferkettenaudits |
Chipsen Electronics Technology betreibt ein MES-basiertes Management der Produktionsplanung, Materialrückverfolgbarkeit, Prozessparameter und Echtzeit-Qualitätsdaten. Die automatisierten Tests umfassen Induktivität, Widerstand , Spannungsfestigkeit, Windungsverhältnis und Polarität mit nachvollziehbaren Daten. MES-Aufzeichnungen unterstützen dann die Untersuchung auf Losebene.
Unterstützende Audits und Korrekturmaßnahmen
Audits belohnen Beweise, keine Zusicherungen. Chipsen sorgt für die Rückverfolgbarkeit von Chargen und Datumscodes, zeichnet die Ergebnisse elektrischer Tests auf, sofern vereinbart, führt Aufzeichnungen über die Eingrenzung von Nichtkonformitäten und Korrekturmaßnahmen sowie die Überprüfung technischer Änderungen mit Benachrichtigung des Kunden durch. Smartsolenoid beschreibt ein ähnliches System: Rückverfolgbarkeit von Materialien, Produktionschargen, Prozessparametern sowie Inspektions- und Testaufzeichnungen. Diese Struktur ermöglicht eine schnelle Ursachenanalyse und Korrekturmaßnahmen.
Eine lückenlose Rückverfolgbarkeit schützt zudem den freigegebenen Zustand über den Produktlebenszyklus hinweg. Die Änderungskontrolle sorgt dafür, dass das qualifizierte Design intakt bleibt, und die Compliance der Automobilelektronik beruht auf dieser Kontinuität. Bei Studiengängen im Bereich Automobilelektronik ist die Auszahlung ein Qualitätsnachweis, der die Frage eines Prüfers mit einem datierten Eintrag und einem namentlich genannten Eigentümer beantwortet.
Best Practices für die Implementierung
Aufbau eines Rückverfolgbarkeitsdatensystems
Ein funktionsfähiges Datensystem beginnt mit einer eindeutigen Kennung im Rohmaterialstadium. Diese Kennung begleitet den gewickelten Kern durch Montage, Prüfung und Verpackung. Jeder Produktionsschritt schreibt sein Ergebnis gegen denselben Datensatz. Das System beantwortet dann schnell zwei Fragen: Woher kam diese Einheit und wohin ging diese Menge?
Hersteller sollten Messtechnik und Rückverfolgbarkeit als eine Plattform und nicht als zwei Projekte behandeln. Chipsen Electronics Technology betreibt ein MES-basiertes Management von Terminplanung, Materialrückverfolgbarkeit, Prozessparametern und Echtzeit-Qualitätsdaten. Diese einzige Quelle beseitigt die Übergabelücken, die dazu führen, dass Papierunterlagen nicht mehr vorliegen. Die digitale Rückverfolgbarkeit verkürzt auch die Untersuchungszeit, da ein Ingenieur ein Chargenprotokoll erstellen kann, ohne den Boden betreten zu müssen.
Integration der Rückverfolgbarkeit in die Prozesssteuerung
Rückverfolgbarkeit liefert einen Mehrwert, wenn sie in den Regelkreis einfließt. Ein Kontrolldiagramm markiert Abweichungen bei einem Schlüsselprozess und der Chargendatensatz zeigt, welche Einheiten in diesem Fenster ausgeführt wurden. Das Team stellt die betroffenen Einheiten dann vor dem Versand unter Quarantäne. Diese Verbindung schützt das Null-Fehler-Ziel, das Automobilelektronikprogramme fordern.
Integration stärkt auch Korrekturmaßnahmen. Eine Feldrückgabe trägt einen Chargencode und der Datensatz benennt den Prozessweg, die Inspektionsergebnisse und die Freigabe durch den Bediener. Ingenieure können einen Fehler bis zu seinem Ursprungsschritt zurückverfolgen und den Prozess und nicht das Teil korrigieren. Jeder Induktor wird dann mit Beweisen ausgeliefert, und die Qualität beruht eher auf aufgezeichneten Beweisen als auf Gewissheit.
Automotive-Programme erfordern eine Nachverfolgung auf Chargen- und Einheitenebene, dokumentierte Aufbewahrung, IATF 16949-Konformität, AEC-Q200-Qualifizierung sowie disziplinierte Prozesskontrollen und Tests. Die Rückverfolgbarkeit von Kfz-Induktoren verbindet diese Anforderungen. Es unterstützt die Qualitätssicherung, begrenzt Rückrufe auf eine einzige Charge und weist die Einhaltung bei Audits nach.
Jeder Induktor sollte vom Rohmaterial bis zum Endtest dokumentiert sein. Automobilelektronikteams, die diese Aufzeichnungen in die Produktion einbauen, profitieren von schnelleren Untersuchungen und wirksameren Korrekturmaßnahmen.
Der Blick in die Zukunft ist einfach. Rückverfolgbarkeit funktioniert am besten als Teil des Prozesses und nicht als Zusatz. Teams, die es frühzeitig integrieren, versenden jedes Teil mit Beweisen dahinter.


