
 English
 Vietnamese
 Italian
 Spanish
 Thai
 Japanese
 Portuguese
 Korean
 Russian
 French
 German
 Polish
 Indonesian
5 Möglichkeiten, wie Hersteller von Stabinduktoren eine konstante Induktivität gewährleisten
Eine konsistente Induktivität in der Massenproduktion beruht auf fünf Fertigungsdisziplinen: Auswahl des Kernmaterials, automatisiertes Wickeln mit Spannungskontrolle, Inline-Induktivitätsprüfung mit Rückmeldung, thermische und Umgebungskontrolle sowie statistische Prozesskontrolle mit Audits. Kleine Induktivitätsschwankungen verkleinern die Abstimmungsspielräume, verschieben die Schaltungsleistung und verringern die Produktionsausbeute. Ingenieure und Beschaffungsteams, die einen Hersteller von Stabinduktoren bewerten, stehen vor einer praktischen Frage: Welche Techniken und Steuerungen halten die Induktivität bei großen Stückzahlen tatsächlich innerhalb der Toleranz? Die folgenden fünf Disziplinen beantworten diese Frage direkt und zeigen, welchen Beitrag jede Kontrolle leistet und was bei einem Lieferantenaudit überprüft werden muss.
Präzise Auswahl des Kernmaterials
Angabe magnetischer Eigenschaften
Die Induktivität steigt direkt proportional zur magnetischen Permeabilität. Eine Luftspule erzeugt ein schwaches Magnetfeld. Durch das Einbringen von magnetischem Material in diese Spule wird das Feld konzentriert und sowohl die Induktivität als auch der Q-Faktor deutlich erhöht. Diese physikalische Beziehung macht die Kernspezifikation zum ersten Hebel für Konsistenz. Ein Hersteller von Stabinduktoren , der die Permeabilität an der Quelle steuert, steuert die Induktivität nachgeschaltet.
Die Wahl des Induktorkernmaterials legt die Grundlinie für jede folgende Einheit fest. Ingenieure legen eine Sorte mit einem definierten Durchlässigkeitsbereich fest und überprüfen diese Sorte dann anhand der Häufigkeit und der aktuellen Anforderungen der Anwendung. Präzisionsfertigungsprozesse halten dann die Induktivitätsgenauigkeit innerhalb von plus oder minus zwanzig Prozent. Dieses Fenster hängt von einer stabilen effektiven Permeabilität über den gesamten Produktionslauf ab. Eine Verschiebung des zugeführten Kernmaterials bewegt jede Windung der Linie auf einmal.
Prüfung auf Chargenebene vor dem Wickeln
Die Charakterisierung auf Chargenebene erfasst Permeabilitätsabweichungen, bevor ein Draht auf einen Kern gelangt. Jede eingehende Charge des Induktorkernmaterials besteht einen Mustertest auf Permeabilität und Dimensionskonsistenz. Lieferanten vergleichen die Ergebnisse mit der charakterisierten Verteilung für diese Sorte. Vieles, was außerhalb des Bereichs liegt, erreicht die Wickelstation nie.
Dieses Tor schützt das Toleranzfenster Lauf für Lauf. Die gleiche Disziplin gilt für Ringinduktoren und -spulen, bei denen die Kernqualität das erreichbare Induktivitätsband bestimmt. Dokumentierte Chargendaten unterstützen auch die Rückverfolgbarkeit während eines Lieferantenaudits. Käufer können diese Aufzeichnungen anfordern und bestätigen, dass die Kernmaterialkontrolle ein gemessener Prozess und keine Annahme ist. Gleichbleibendes Kernmaterial, das Charge für Charge überprüft wird, sorgt dafür, dass das ±20-Prozent-Fenster bei großen Auflagen erreichbar bleibt.
Automatisches Aufwickeln mit Spannungskontrolle
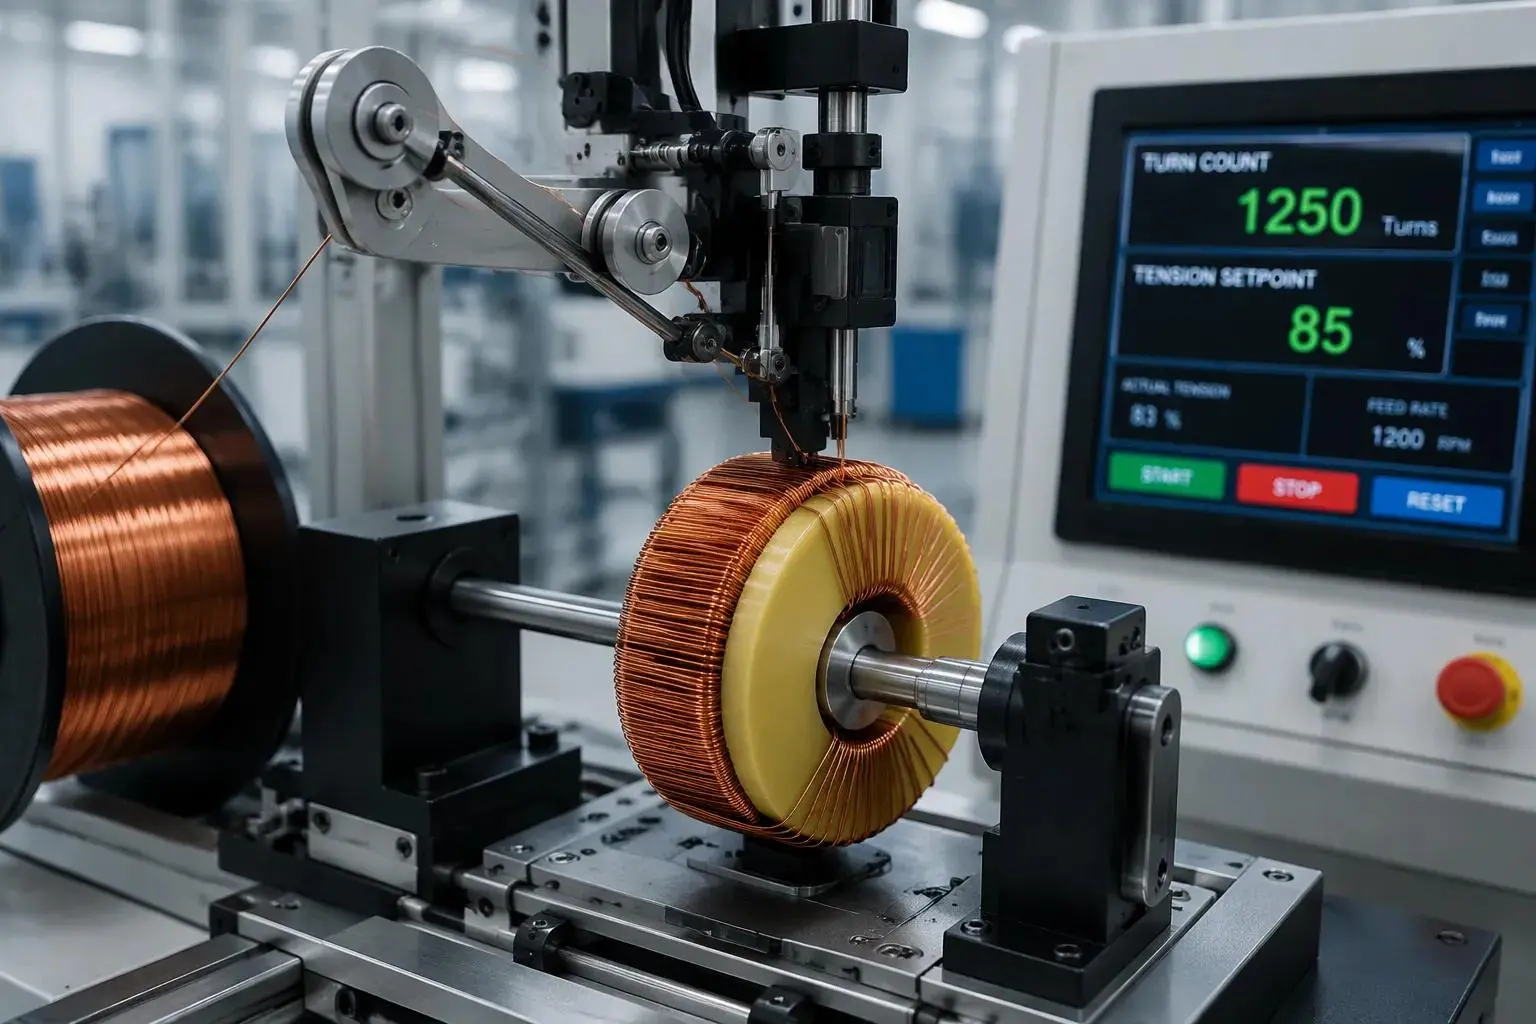
Windungszahl und Wicklungsdichte
Der Wickelprozess ist der Kernschritt bei der Induktorherstellung . Es legt den Induktivitätswert, die Induktivitätsstabilität und die Gesamtleistung fest. Durch die Präzisionswickeltechnik bleiben die Spulenabmessungen bei der Massenfertigung konstant. Automatisierte Anlagen zählen die Windungen und legen sie in gleichmäßigen Lagen ab. Die Anzahl der Kupferdrahtwindungen muss zum Design passen, da jede zusätzliche Windung das Magnetfeld verstärkt. Eine einzige falsch platzierte Drehung verändert dieses Feld, sodass die Maschine jede Drehung auf der gleichen Tonhöhe platziert.
Eine gleichmäßige Windungsdichte minimiert die Induktivitätsschwankung zwischen den Einheiten. Eine übermäßige Überlappung der Windungen in einlagigen Wicklungen sollte vermieden werden, um die Induktivität konstant zu halten. Durch einen disziplinierten Wickelprozess wird auch die Anzahl der Wickelwindungen pro Lage festgelegt. Drahtdurchmesser und Lagenabstand bestimmen den Endwert, und die Maschine hält beides innerhalb des programmierten Rezepts. Diese Disziplin überschneidet sich mit Prozesssteuerungen für Ringinduktoren, bei denen Windungsverteilung und Spannungsmanagement denselben Konsistenzzielen dienen. Die gleiche Logik gilt für Ringinduktivitäten und -spulen sowie für Ringinduktivitäten und -spulen, die auf Ringkernen aufgebaut sind.
Spannungssysteme mit geschlossenem Regelkreis
Die Drahtspannung bestimmt, wie fest die Drahtwicklungen auf dem Kern sitzen. Lose Drahtwicklungen verschieben ihre Position und verändern den Magnetkreis. Spannungssysteme mit geschlossenem Regelkreis messen die Spannung kontinuierlich und passen sie in Echtzeit an. Mechanische Tänzer, servoangetriebene Vorschubgeräte und Kraftmesszellen halten den Draht jeweils auf einem festgelegten Zug. Der Controller vergleicht jeden Messwert mit dem Sollwert und korrigiert den Motor. Durch die kontrollierte Spannung bleibt jede Einheit nahe ihrer Zielinduktivität.
Diese Steuerungen unterstützen auch den Ringkerninduktorprozess und bedienen Ringkerninduktoren und Spulen in gleicher Weise. Eine stabile Spannung bewahrt die Geometrie der Drahtwicklungen durch Handhabung und Verguss. Die Spannungsregelung vervollständigt den Wickelvorgang. Dokumentierte Spannungsprotokolle geben Prüfern eine Aufzeichnung des Sollwerts und des gemessenen Bereichs für jeden Lauf. Das Ergebnis ist eine wiederholbare Leistung über den gesamten Produktionslauf.
Inline-Induktivitätsprüfung und Feedback
Drift an der Wickelstation fangen
Die Inline-Messung erfasst Induktivitätsdrift, bevor Teile die Wickelstation verlassen. Ein spezieller Prüfkopf liest jede fertige Spule, wenn sie die Maschine verlässt. Der Bediener sieht das Ergebnis sofort, während das Teil noch in der Hand ist. Diese frühe Induktivitätsprüfung verhindert, dass bei einem Driftlauf eine vollständige Charge von außerhalb der Toleranz liegenden Einheiten entsteht.
Bei der Testbefestigung muss die Spulenposition auf der Stange berücksichtigt werden . Durch das Verschieben der Spule entlang eines Ferritstabs ändert sich die Induktivität, das gleiche Prinzip, das zum Abstimmen von AM-Radioantennen verwendet wird. Eine Vorrichtung, die das Teil an einem festen Referenzpunkt fixiert, entfernt diese Variable. Die Messung spiegelt dann die Spule selbst wider und nicht die Stelle, an der der Bediener sie gerade platziert hat. Durch eine stabile Befestigung bleibt der Messwert für jede Einheit an den Zielinduktivitätswert gebunden.
Schließen der Rückkopplungsschleife
Messungen fließen in die Wickelparameter ein, sodass Korrekturen innerhalb des Laufs und nicht erst danach erfolgen. Wenn die Messwerte tendenziell zu hoch oder zu niedrig sind, passt die Steuerung die Anzahl der Umdrehungen oder die Spannung der nachfolgenden Teile an. Die Linie kehrt zu ihrer Zielinduktivität zurück, ohne dass die Produktion angehalten oder die Charge verschrottet werden muss.
Die gleiche Rückkopplungsdisziplin gilt für die Prüfung von Ringinduktoren und -spulen, bei denen die Wicklungsgeometrie auch die endgültige Induktivität bestimmt. Die Windungsverteilung auf Ringkernen verschiebt den endgültigen Induktivitätswert, sodass die Schleife die Geometrie auf die gleiche Weise korrigiert, wie sie Stabwicklungen korrigiert. Dokumentierte Messprotokolle geben Prüfern den Beweis, dass sich der Kreislauf bei jedem Lauf schließt.
Wärmekompensation und Umgebungskontrolle
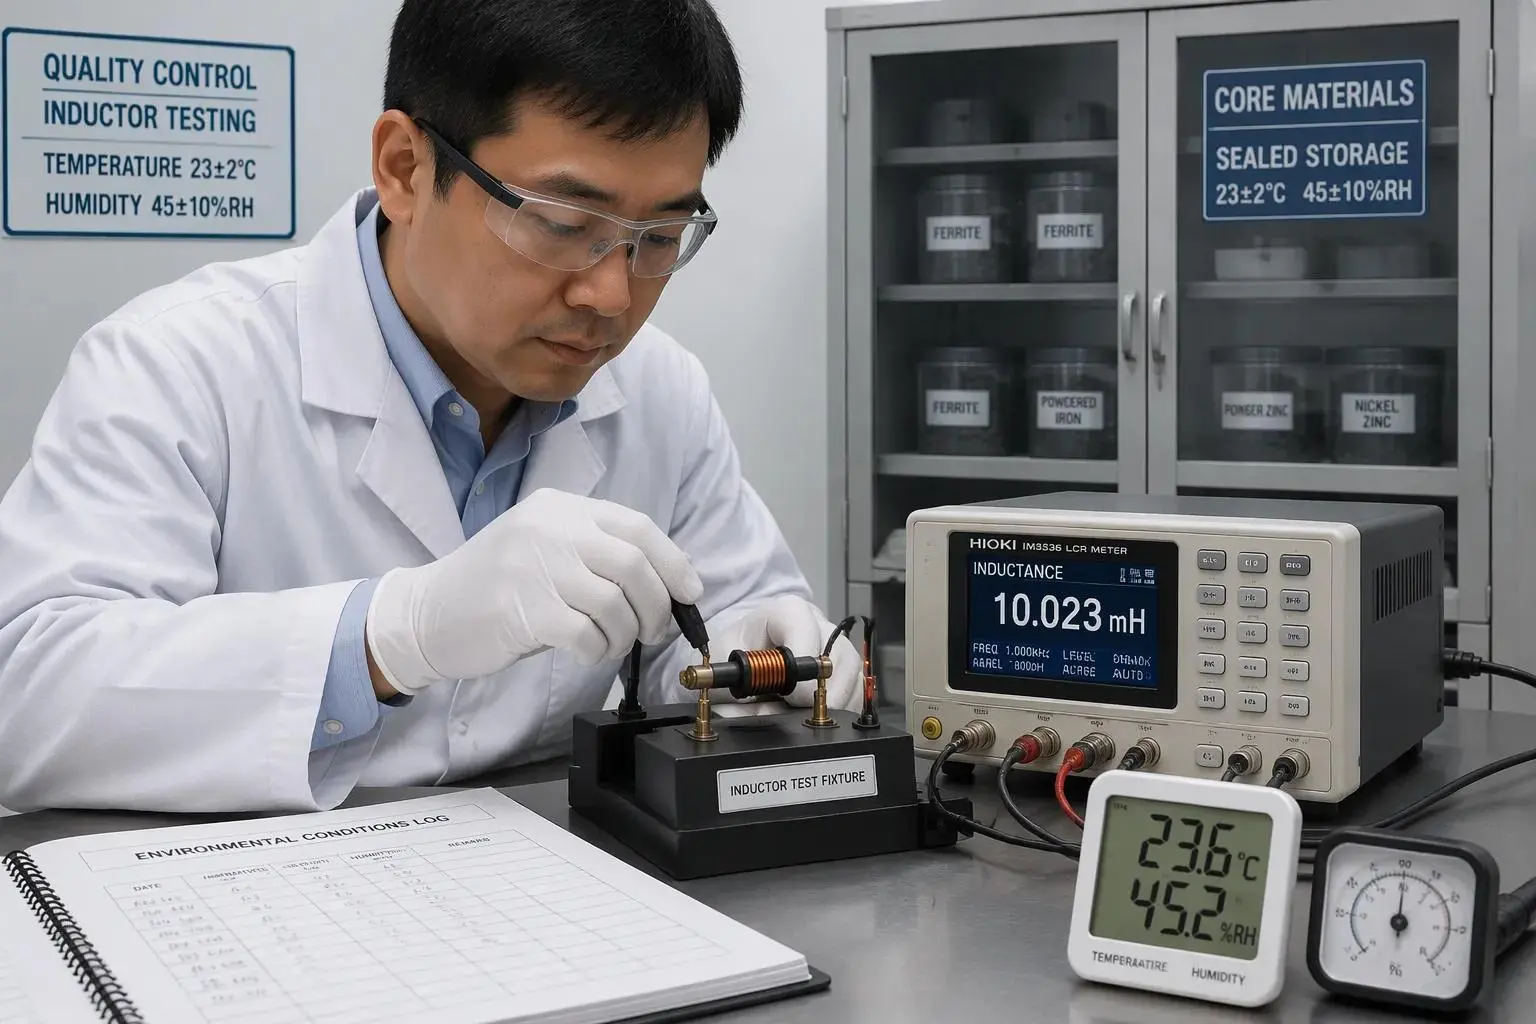
Temperatureffekte verwalten
Die Temperatur verschiebt die magnetische Permeabilität und die Induktivität folgt dieser Verschiebung. Ein Kernmaterial, das bei Raumtemperatur gut funktioniert, kann driften, wenn sich die Wicklung während des Betriebs erwärmt. Hersteller begegnen diesem Problem, indem sie Kernmaterialqualitäten mit stabiler Permeabilität über den gesamten Nenntemperaturbereich auswählen. Sie wählen außerdem Induktoren, die für eine hohe thermische Beständigkeit ausgelegt sind. Diese Bewertung unterstützt konsistente Induktivitätswerte, minimale magnetische Verluste und langfristige Betriebsstabilität.
Die thermische Kompensation erstreckt sich bis in die Produktionshalle. Wickel- und Prüfstationen laufen bei kontrollierten Temperaturen, sodass die Messungen das Teil und nicht den Raum widerspiegeln. Eine Testmessung, die in einer kalten Morgenbucht durchgeführt wurde, und eine andere, die in einer warmen Nachmittagsbucht durchgeführt wurde, kann aus Gründen, die nichts mit der Spule zu tun haben, unterschiedlich sein. Wenn die Stationstemperatur konstant gehalten wird, wird diese Variable entfernt. Die gleiche Logik gilt für Ringinduktoren und -spulen, bei denen die Kerntemperatur den endgültigen Induktivitätswert genauso beeinflusst wie bei einem Stab.
Kontrolle der Luftfeuchtigkeit und Handhabung
Auch Luftfeuchtigkeit und Handhabungsbedingungen bei der Herstellung wirken sich auf Wickelkerne aus. Durch die Aufnahme von Feuchtigkeit können sich die effektiven Eigenschaften des Kernmaterials verändern, und unsachgemäße Handhabung kann dazu führen, dass sich die Windungspositionen einer fertigen Spule verschieben. Beide Effekte bewegen die Induktivität von ihrem Ziel weg. Umweltkontrollen an den Wickel- und Prüfstationen schützen das Toleranzfenster vor diesen Einflüssen.
Zu den praktischen Kontrollen gehören die Überwachung der Luftfeuchtigkeit, die versiegelte Lagerung für empfindliches Kernmaterial und definierte Handhabungsverfahren an jeder Station. Die Bediener verwenden Vorrichtungen statt bloßer Hände, um fertige Spulen zu bewegen. Diese Schritte halten die magnetische Permeabilität jedes Kerns von der Eingangskontrolle bis zum Endtest stabil. Die Disziplin überträgt sich auf Ringinduktoren und Spulen, bei denen Handhabung und Feuchtigkeitskontrolle die gleichen Konsistenzziele gewährleisten. Dokumentierte Umweltprotokolle bieten Prüfern eine klare Aufzeichnung der Stationsbedingungen während jedes Produktionslaufs.
Statistische Prozesskontrolle und Audits
SPC-Diagramme zur Früherkennung
Statistische Prozesskontrolldiagramme verfolgen Induktivitätsmessungen während eines Fertigungslaufs. Jeder aufgezeichnete Punkt stellt eine getestete Einheit dar und das Diagramm zeigt den Trend im Verlauf des Laufs. Eine langsame Aufwärtsbewegung erscheint als steigende Linie, lange bevor ein einzelner Teil ausfällt. Die Bediener erkennen diese Abweichung frühzeitig und korrigieren sie, bevor sie zu Ausschuss wird. Diese Frühwarnung schützt das Toleranzfenster und reduziert Abfall bei der Großserienfertigung.
Kontrollgrenzen ergeben sich aus der charakterisierten Prozessfähigkeit, nicht aus Vermutungen. Der Hersteller untersucht einen stabilen Betrieb, misst die natürliche Streuung der Induktivitätswerte und legt Grenzwerte für diese Streuung fest. Punkte innerhalb der Grenzen zeigen einen kontrollierten Prozess an. Punkte außerhalb der Grenzwerte lösen eine Untersuchung aus. Ein Hersteller von Stabinduktoren , der Grenzwerte auf der Grundlage realer Leistungsdaten ermittelt, bietet Prüfern eine vertretbare Grundlage für jede Entscheidung auf der Linie.
Losproben und Abschlussaudits
Die Chargenbemusterung und abschließende Induktivitätsprüfungen bilden die letzte Überprüfungsebene. Eine aus jeder Charge gezogene Probe wird anhand der charakterisierten Verteilung gemessen. Das Audit bestätigt, dass die gelieferten Einheiten der Verteilung entsprechen, für die der Prozess konzipiert wurde. Dieser Schritt basiert nicht auf einer einzelnen End-of-Line-Prüfung. Es überprüft die Gesamtmenge anhand der statistischen Aufzeichnungen.
Die gleiche Prüfungsdisziplin gilt für Ringinduktoren und -spulen , bei denen die Wicklungsgeometrie die endgültige Induktivität bestimmt. Prüfer vergleichen die Probenergebnisse mit der Verteilung für Ringkerne und kennzeichnen alle Chargen, die außerhalb dieser liegen. Dokumentierte Auditaufzeichnungen vervollständigen die Qualitätssicherungskette für Induktoren. Käufer können diese Aufzeichnungen überprüfen und bestätigen, dass jede versendete Charge ihrer Zielinduktivität und der charakterisierten Verteilung entspricht.
Fünf Steuerungen sorgen für eine gleichbleibende Induktivität vom Entwurf bis zum Versand. Die Auswahl des Kernmaterials legt die magnetische Grundlinie fest, das automatische Wickeln mit Spannungskontrolle legt die Spulengeometrie fest, Inline-Tests mit Rückmeldung korrigieren Abweichungen innerhalb des Laufs, thermische und Umgebungskontrolle schützt das Toleranzfenster und die statistische Prozesskontrolle mit Audits verifiziert jede Charge. Kein einzelner Schritt sorgt allein für Leistungskonsistenz. Ein kompetenter Hersteller von Stabinduktoren schichtet alle fünf Schichten, sodass jeder das fängt, was die anderen übersehen. Ingenieure und Beschaffungsspezialisten sollten Lieferanten um Kerndaten auf Losebene, Spannungsprotokolle, Inline-Messaufzeichnungen, Stationsumgebungsprotokolle und SPC-Diagramme bitten, die auf der Grundlage charakterisierter Fähigkeiten erstellt wurden. Ein Hersteller von Stabinduktoren, der diese Rekorde teilt, demonstriert die Kontrolle über die Induktivität bei großen Auflagen.


