
 English
 Vietnamese
 Italian
 Spanish
 Thai
 Japanese
 Portuguese
 Korean
 Russian
 French
 German
 Polish
 Indonesian
Prüfung der Zuverlässigkeit von Leistungsinduktivitäten für industrielle Schaltnetzteile
Ingenieure, die industrielle Schaltnetzteile bauen, sollten acht Tests in den Qualifizierungsplan aufnehmen: Temperaturwechsel, Thermoschock, Vibration, Feuchtigkeit, Lötbarkeit, Isolationswiderstand, Hochtemperatur-Lastlebensdauer und DC-Vorspannungsüberprüfung des Sättigungsstroms. Jeder Test zielt auf einen bestimmten Stresspfad ab.
Die Leistungsinduktivität birgt in jeder Schaltversorgung ein erhöhtes Risiko. Kern-, Wicklungs- und Lötverbindungen unterliegen im Betrieb thermischen und mechanischen Wechseln. Diese Spannungen führen zu den meisten Zuverlässigkeitsproblemen im magnetischen Pfad.
Durch die Zuverlässigkeitsprüfung von Leistungsinduktivitäten werden zwei Kosten ausgeglichen. Übermäßige Tests verlängern die Qualifikation und erhöhen die Stückkosten. Untertests führen zu Feldausfällen. Der richtige Testsatz passt zur Anwendung und dieser Artikel zeigt, wie man ihn erstellt.
Industrielle Anforderungen an Leistungsinduktoren
Anforderungen an Temperatur, Vibration und Lebensdauer
Industrielle Schaltnetzteile laufen kontinuierlich, häufig in Gehäusen mit eingeschränkter Luftzirkulation. Die Umgebungstemperaturen bleiben über Jahre hinweg hoch. Leistungsinduktivitäten in Industriequalität müssen daher bei extremen Temperaturen funktionieren, typischerweise von -40 °C bis +125 °C oder höher. Dauerbetrieb vergrößert jede Entscheidung über die thermische Marge.
Durch mechanische Belastung kommt eine zweite Anforderung hinzu. Hochgeschwindigkeitszüge, Automobilbau und anspruchsvolle Industrieumgebungen machen die Festigkeit der Lötverbindung, Vibrationsfestigkeit und Stoßtoleranz von entscheidender Bedeutung. Eine Leistungsinduktivität, die den Prüfstandstest übersteht, kann auch nach Jahren der Maschinenvibration noch an einem Anschluss reißen.
Lebenserwartungen stellen die dritte Forderung dar. Qualifizierungsprogramme verlängern die Lebensdauertests weit über 1.000 Stunden hinaus auf bis zu 5.000 Stunden. Anschließend wenden die Teams eine Extrapolation im Arrhenius-Stil anhand eines definierten Verschlechterungskriteriums an. Solche Extrapolationen sind spezifisch für die getesteten Teile, Belastungsbedingungen, Annahmen und Fehlerdefinitionen. Ingenieure sollten sie nicht als Regel für die Lebensdauer aller Induktoren verallgemeinern.
Industrie- vs. Verbraucher- und Automobilprofile
Jedes Marktsegment gestaltet die Anforderungen an Induktoren unterschiedlich. Die Unterhaltungselektronik priorisiert miniaturisierte, kompakte Teile mit hoher Dichte für dünnere Designs in Smartphones, Laptops, Wearables und Smart-Home-Geräten. Kosten und Größe bestimmen dieses Profil, und eine kürzere Lebensdauer ist akzeptabel. Die industrielle Automatisierung benötigt langlebige, hocheffiziente Induktoren für den Dauerbetrieb in Robotern, SPS, Sensoren und VFDs. Die Automobilindustrie erfordert kompakte Hochstrom- und Hochtemperaturteile, die von 800-V-Batterieplattformen und ultraschnellem Laden angetrieben werden, mit AEC-Q200-Konformität als Eingangstor.
Segment | Nutzungsbegründung | Zuverlässigkeitsfokus |
Industrielle Steuerung und Automatisierung | Lange Lebensdauer, möglicherweise hohe Umgebungstemperatur | 24/7-Betrieb, Gehäuseluftstrom, Überlastungsereignisse, langfristiger thermischer Spielraum |
Automotive DC/DC-Wandler | Kompaktheit, mechanische Robustheit, Hochstromfähigkeit | Automotive-qualifizierte Serie, thermische und elektrische Transienten im Fahrzeug |
Verbraucher-Point-of-Load-Abwärtswandler | Hoher Strom im kompakten Leiterplattenbereich | Gleichstromvorspannung, Welligkeitsstromheizung, Dauerbetriebstemperatur |
Bei extremen Temperaturen schrumpfen die Margen. Mit zunehmender Erwärmung des Kerns sinken sowohl der Effektivstrom als auch der Sättigungsstromspielraum. Ein unzureichender Nennstrom zeigt sich als Induktivitätsabfall oder thermisches Durchgehen. Das Definieren von Anforderungen vor dem Testen verhindert diese Diskrepanz. Wichtige elektrische Parameter wie isat, Eigenresonanzfrequenz und Effektivstrom müssen bei der ungünstigsten Betriebstemperatur angegeben werden, nicht bei Raumtemperatur.
Grundlegende Zuverlässigkeitsprüfung von Leistungsinduktoren
Die Prüfung der Zuverlässigkeit von Leistungsinduktivitäten basiert auf einer Reihe definierter Belastungstests. Jeder Test reproduziert eine Feldbelastung und deckt einen Fehlermechanismus auf. Ingenieure sollten diesen Testsatz als Rückgrat jedes Qualifizierungsplans betrachten .
Temperaturwechsel und Thermoschock
Durch thermische Zyklen wird das Teil mit einer kontrollierten Anstiegsrate zwischen niedrigen und hohen Temperaturgrenzen bewegt. Durch die langsame Rampe kann sich die gesamte Baugruppe gemeinsam ausdehnen und zusammenziehen. Beim Thermoschock treten dieselben Extreme mit einer nahezu sofortigen Übertragung auf. Der steile Gradient belastet die Grenzfläche zwischen Materialien mit unterschiedlichen Ausdehnungsgeschwindigkeiten. Beide Tests zielen auf Kernrisse, Wicklungsermüdung und Lötstellenrisse ab. Ein thermischer Schock ist der härtere Schutz für die Integrität der Anschlüsse. Temperaturwechsel simulieren die täglichen Umgebungsschwankungen in einem Gehäuse besser.
Vibration, Feuchtigkeit und Lötbarkeit
Beim Vibrationstest wird das montierte Teil über einen Frequenzdurchlauf geschüttelt. Es zielt auf die mechanische Ermüdung an den Lötstellen und allen losen Kernbaugruppen ab. Bei der Feuchtigkeitsprüfung wird das Teil einer hohen Temperatur und einer hohen relativen Luftfeuchtigkeit ausgesetzt. Eindringende Feuchtigkeit verschlechtert die Isolierung und korrodiert die Wicklung. Bei der Lötbarkeitsprüfung wird überprüft, ob die Anschlüsse während der Montage ordnungsgemäß benetzt werden. Ein schlechtes Benetzungsergebnis deutet auf schwache Verbindungen hin, bevor das Teil überhaupt in Betrieb genommen wird.
Lötbarkeits- und Feuchtigkeitstests erkennen Wicklungs- und Anschlussschwächen, die allein bei thermischen Tests übersehen werden. Die thermische Belastung zeigt eine Dehnungsfehlanpassung an. Es ist weder ein Abschluss zu erkennen, der Nässe widersteht, noch eine Wicklung, die mit der Zeit Feuchtigkeit aufnimmt. Diese beiden Tests schließen diese Lücke.
Prüfen | Typisches Stressprofil | Akzeptanzfokus |
Thermocycling | Wiederholte Ausfahrten von niedrig nach hoch an einer kontrollierten Rampe | Keine Kernrisse; Induktivitätsverschiebung innerhalb der Grenzen; DCR stabil |
Thermoschock | Schneller Übergang zwischen Temperaturextremen | Keine Anschlüsse oder Lötstellenrisse; Isolierung intakt |
Vibration | Frequenzdurchlauf am montierten Teil | Keine Gelenkermüdung; keine Kernlockerung; stabile Parameter |
Feuchte Hitze/Feuchtigkeit | Erhöhte Temperatur mit hoher relativer Luftfeuchtigkeit | Isolationswiderstand über dem Minimum; keine Korrosion |
Lötbarkeit | Kontrolliertes Eintauchen des Lots bei vorgegebener Temperatur | Vollständige Benetzung; Keine Entnetzung oder Hohlräume |
Die Tabelle gibt typische Profile und Akzeptanzschwerpunkte an. Genaue Grenzen ergeben sich aus der gewählten Norm und der Anwendung. Ein Leistungsinduktor, der thermischen Belastungen standhält, sich aber nicht löten lässt, stellt immer noch ein Zuverlässigkeitsrisiko in der Produktion dar. Der Testsatz funktioniert als Ganzes und nicht als isolierte Prüfungen.
Isolationswiderstand und Lebensdauer
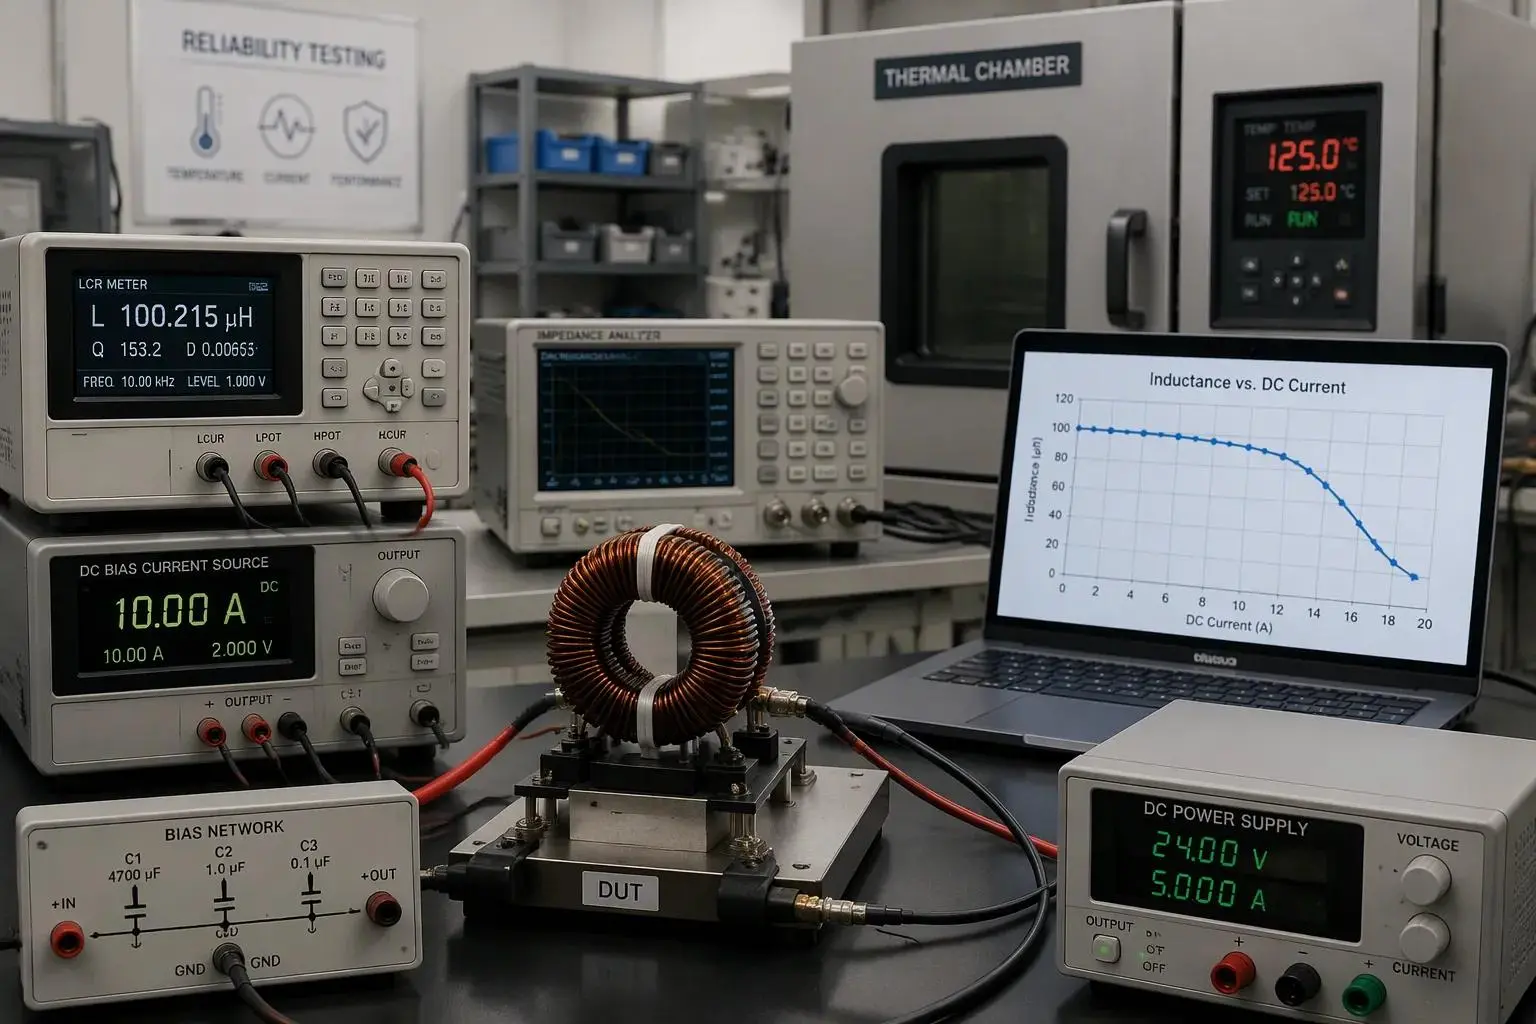
Der Isolationswiderstand misst die Isolation zwischen der Wicklung und dem Kern über die Zeit. Ein hoher Messwert bestätigt eine einwandfreie Emailbeschichtung und eine saubere Spule. Feuchtigkeit, thermische Alterung und Spannungsbelastung zerstören diese Barriere langsam. Ein sinkender Isolationswiderstand signalisiert die Gefahr eines Durchschlags, bevor es zu einem Kurzschluss kommt.
Lebensdauer und Drift bei hoher Temperaturbelastung
Bei einer Hochtemperatur-Lastlebensdauer wird die Leistungsinduktivität über einen längeren Zeitraum mit Nennstrom und erhöhter Temperatur betrieben. Der Test deckt eine langfristige Drift der Induktivität und des Gleichstromwiderstands auf. Beide Parameter verändern sich, wenn der Kern altert und sich die Wicklung setzt. Drift ist wichtig, da die Verlustmodellierung von stabilen Werten abhängt. Ein steigender Gleichstromwiderstand erhöht den Wicklungsverlust. Eine sinkende Induktivität erhöht die Stromwelligkeit und den Wechselstromkernverlust. Zusammen treiben sie den Temperaturanstieg nach oben. Ingenieure vergleichen die Drift mit dem ursprünglichen Messwert und mit der Datenblatttoleranz.
DC-Bias- und Sättigungsstromprüfungen
Beim DC-Bias-Test wird dem AC-Messsignal ein Gleichstrom überlagert. Der Aufbau erfordert ein LCR-Messgerät oder einen Impedanzanalysator, eine kontrollierte Gleichstromquelle und ein Vorspannungsnetzwerk, das das Instrument vom Gleichstrom isoliert. Der Techniker gleicht zunächst die Datenblattbedingungen für Frequenz, Wechselstrompegel und Temperatur ab und führt dann eine Unterbrechungs- und Kurzschlusskompensation durch. Die Induktivität bei einer Vorspannung von Null wird zum Referenzwert L0. Der Strom steigt dann in kontrollierten Schritten an, wobei Induktivität und Temperatur bei jedem Schritt aufgezeichnet werden. Der gemessene isat ist der Gleichstrom, bei dem die Induktivität um das vom Hersteller angegebene Kriterium fällt.
Kriterium des Induktivitätsabfalls | Resultierende Induktivität für ein nominales 10-µH-Teil |
10 % Ermäßigung | ~9 µH |
20 % Ermäßigung | ~8 µH |
30 % Ermäßigung | ~7 µH |
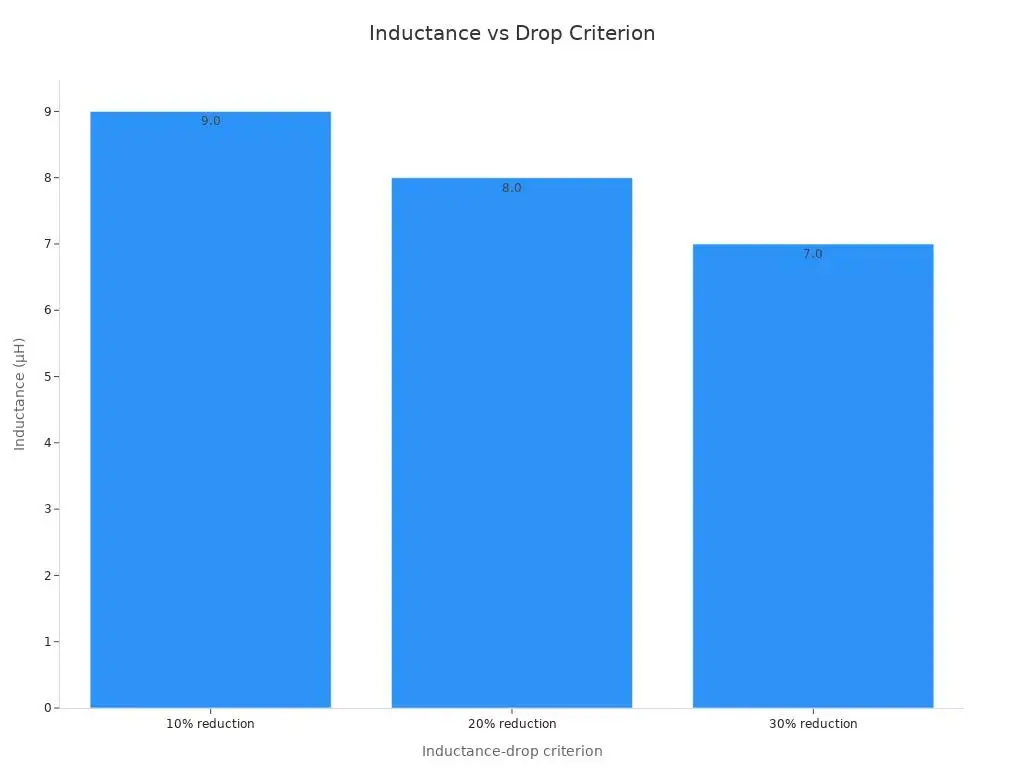
Kein einzelner Drop-Prozentsatz ist universell. Ein Teil, das mit einem Abfall von 30 % bewertet ist, kann eine höhere Isat-Bewertung aufweisen als eines, das mit 10 % bewertet ist. Vergleiche gelten nur, wenn die Drop-Definition und die Testbedingungen übereinstimmen. Der Ingenieur sollte außerdem die L-gegen-I-Kurve bei jedem Strom ablesen, den die Schaltung sieht: Normalbetrieb, stationärer Spitzenwert, Anlaufstrom und Übergangsstrom. Ein Teil mit nominal 10 µH liefert am Betriebspunkt möglicherweise nur 7,5 µH, und Wandlerberechnungen müssen diese verbleibende Induktivität verwenden. Kernmaterial formt die Kurve. Ferritkerne zeigen ein starkes Sättigungsknick, während Pulver- und Metallverbundkerne allmählich abnehmen. Eine unzureichende Stromstärke äußert sich in einem zu früh gekreuzten weichen Knie. Der Spitzensättigungsstrom muss daher mit Spielraum über der Last im ungünstigsten Fall liegen, und der Nennwert des Sättigungsstroms muss über den gesamten Temperaturbereich konstant bleiben.
Standards und Akzeptanzkriterien
AEC-Q200-, IEC- und MIL-STD-Zuordnung
Jeder Test im Qualifizierungsplan geht auf eine benannte Standardfamilie zurück. AEC-Q200 (Rev-E, 2023) dient als primärer Stresstest-Qualifikationsstandard für passive Komponenten und deckt ausdrücklich Induktivitäten und Magnete ab. Zusätzlich zu den Basismethoden werden AEC-spezifische Tests hinzugefügt, darunter eine Lebensdauer bei 1000 Stunden, 85 °C und 85 % relativer Luftfeuchtigkeit bei Nenn-Vorspannung sowie eine Anschlussfestigkeit. IEC 60068 liefert die grundlegenden Umwelt- und mechanischen Testmethoden, auf die sich AEC-Q200 bezieht. Daneben gelten MIL-STD-883 und die JEDEC JESD22-A-Serie als zugrundeliegende Basisstandards. AEC-Dokumente bauen auf diesen Methoden auf, ersetzen sie jedoch nicht.
AEC-Q200 deckt alles ab, was kein Halbleiter ist: Kondensatoren, Widerstände, Induktivitäten, Magnete, Varistoren, Sicherungen und Kristalle.
Industriedesigns übernehmen oft selektiv Automobil-Testniveaus. Ein Designer kann das voreingenommene Feuchtigkeits-Lebensdauerprofil für eine versiegelte Gehäuseanwendung übernehmen und einen Vibrationsdurchlauf überspringen, den die Montagemethode bereits berücksichtigt. Diese selektive Kreditaufnahme funktioniert, wenn der Ingenieur die Gründe dafür dokumentiert.
Akzeptanzkriterien richtig lesen
Die Pass/Fail-Grenzwerte müssen sorgfältig gelesen werden. Induktivitätsänderungsgrenzen legen fest, wie weit der Wert vom ursprünglichen Messwert abweichen darf. DCR-Verschiebungsgrenzen begrenzen den Anstieg des Gleichstromwiderstands. Die Mindestwerte für den Isolationswiderstand legen die Grundlage für die Isolierung zwischen Wicklung und Kern fest. Visuelle Kriterien umfassen Kernrisse, Benetzung der Anschlüsse und Lesbarkeit der Markierung. Eine Leistungsinduktivität erfüllt den Plan nur, wenn alle Kriterien gleichzeitig erfüllt sind.
Das Kopieren der Standardebenen eines Standards, ohne sie mit der Anwendung zu vergleichen, kann zu Problemen führen. Eine standardmäßige Sättigungsstrommarge kann eine günstige Umgebungstemperatur voraussetzen, die das Gehäuse niemals liefert. Der Nennstrom und der Effektivstrom-Headroom müssen den tatsächlichen Worst-Case widerspiegeln. Ingenieure sollten jeden Schwellenwert anhand der Feldbedingungen bestätigen, bevor sie den Plan unterzeichnen.
Interpretieren von Ergebnissen und Fehlermodi
Kernrisse, Wicklungsermüdung, Lötstellen
Eine ausgefallene Leistungsinduktivität weist normalerweise eine von fünf Signaturen auf. Kernrisse erscheinen als sichtbarer Bruch nach einem Thermoschock oder einem mechanischen Schock. Wicklungsermüdung zeigt sich als gebrochene oder kurzgeschlossene Windung nach wiederholter Ausdehnung und Kontraktion. Rissige Oberflächen der Lötverbindung am Anschluss nach Vibration oder Temperaturwechsel. Ein Isolationsdurchschlag zeigt sich als sinkender Isolationswiderstandswert. Induktivitätsdrift erscheint als langsame Wertverschiebung über die Lebensdauer der Last.
Jede Signatur weist auf eine andere Grundursache hin. Ein Riss entlang der Kernkante deutet auf einen Wärmegradienten hin, den das Teil nicht absorbieren konnte. Eine ermüdete Wicklung deutet darauf hin, dass sich Kupfer und Kern unterschiedlich schnell bewegten. Eine gerissene Verbindung lässt auf die Montagemethode oder das Lötprofil schließen, nicht auf das magnetische Design. Ingenieure sollten den Fehlerort protokollieren, bevor sie das Teil austauschen.
Verschleiß vs. frühe Ausfälle
Die Testsequenzierung trennt die beiden Kategorien. Frühzeitige Defekte treten in den ersten Stunden eines Stresstests auf. Verschleißmechanismen treten spät auf und nehmen stetig zu. Ein Teil, das in Stunde 100 eines 1.000-Stunden-Lebensdauertests ausfällt, weist einen Defekt auf. Ein Teil, der nach 4.000 Stunden driftet, weist auf eine normale Alterung hin. Die Fehleranalyse bestätigt dann den Mechanismus durch Querschnittsuntersuchungen oder Mikroskopie.
Eine konsistente Konstruktion reduziert die Variation, die diese Lesart erschwert. Ein Hersteller mit hauseigener Auswahl magnetischer Materialien und IATF 16949-Prozessen hält die Streuung von Einheit zu Einheit eng. Ein enger Spread macht einen Drifttrend gegenüber einer stabilen Basislinie sichtbar. Der lose Spread verbirgt den Trend innerhalb der normalen Streuung.
Achten Sie beim Dolmetschen auf eine unzureichende Stromstärke. Ein Teil, das bei Nenn-Effektivstrom überhitzt, kann zusammen einen steigenden Gleichstromwiderstand und eine sinkende Induktivität aufweisen. Dieses Muster spiegelt einen Wicklungs- und Kernverlust wider, der über das thermische Design hinaus ansteigt, und kein zufälliger Defekt. Die Sättigungsstromspanne und der Nennstrom müssen beide auf der ungünstigsten Temperatur bleiben, bevor der Techniker das Teil freigibt.
Passende Teststufen für Anwendungen
Ableiten von Profilen aus Feldbedingungen
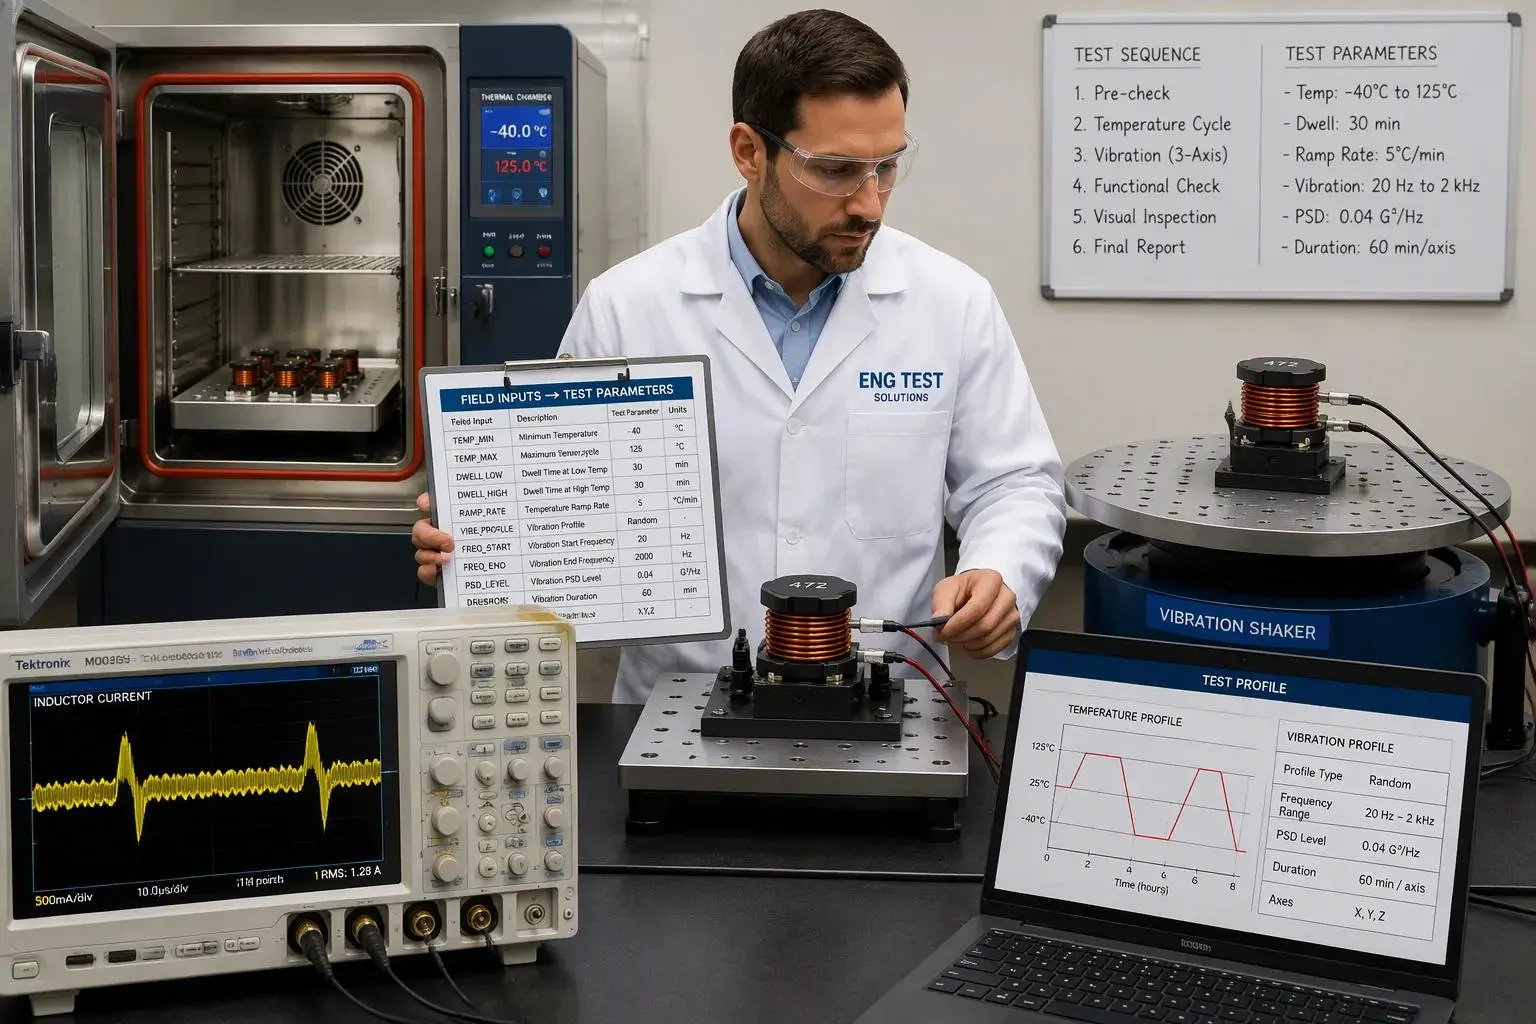
Ein Testprofil sollte die Feldumgebung widerspiegeln und keine generische Datenblattvorgabe sein. Der Ingenieur beginnt mit drei Eingaben: dem Umgebungstemperaturbereich im Inneren des Gehäuses, dem Vibrationsspektrum des Montageorts und dem Arbeitszyklus der Last. Jede Eingabe ist einem bestimmten Testparameter zugeordnet.
Feldeingabe | Testparameter, den es setzt |
Umgebungsbereich des Gehäuses | Untere und obere Grenzwerte für Temperaturwechsel, Einweichdauer |
Montageschwingungsspektrum | Schwingungsband und Beschleunigungsniveau |
Lastzyklus und Spitzenereignisse | Lastlebensdauer, Bias-Pegel für DC-Bias-Sweeps |
Besondere Aufmerksamkeit verdient die Worst-Case-Belastung. Der Ingenieur muss den Nennstrom und die Sättigungsstromgrenzen an die höchste Belastung anpassen, die der Schaltkreis jemals erfordern wird, einschließlich Anlauf- und Übergangsspitzen. Eine Leistungsinduktivität, die nur für die Nennlast ausgelegt ist, wird nachlassen, wenn der Übergang eintritt. Die isat-Bewertung muss diesen Spitzenwert mit Spielraum bei der höchsten Betriebstemperatur, bei der der Sättigungsstrom abfällt, überwinden. Der effektive Nennstrom muss die Dauererwärmung abdecken und der daraus resultierende Temperaturanstieg muss innerhalb der thermischen Auslegung bleiben. Der Welligkeitsstrom fügt zusätzlich zur Gleichstromerwärmung Wechselstromverluste hinzu, daher sollte das Profil die tatsächliche Welligkeit bei der Schaltfrequenz widerspiegeln.
Über- und Untertests vermeiden
Übermäßiges Testen hat einen sichtbaren Preis. Zusätzliche Testlose, längere Testdauern und wiederholte Fehleranalysen verlängern den Qualifizierungsplan und erhöhen die Stückkosten. Ein aus einem Automobilprogramm kopierter Vibrationstest kann den Plan für ein Teil, das in einem stationären Schrank verschraubt ist, um Wochen verlängern. Diese Bemühungen erkaufen wenig Vertrauen.
Untertests haben einen versteckten Preis. Ein übersprungener Feuchtigkeitstest oder eine Prüfung des losen Sättigungsstroms kann dazu führen, dass ein Teil im Feld ausfällt. Feldausfälle kosten weit mehr als die Testzeit, die sie in Anspruch genommen hätten. Der Ingenieur sollte jeden Test dort platzieren, wo das Anwendungsrisiko dies rechtfertigt.
Es gibt eine praktische Abkürzung. Eine umfassende Auswahl- und Testunterstützung durch einen erfahrenen Induktorhersteller verkürzt diesen Anpassungsschritt erheblich. Ein Lieferant mit eigener Magnetmaterialauswahl kann ein Profil aus der Anwendungsbeschreibung vorschlagen, Muster zur Überprüfung liefern und die isat- und rms-Stromdaten mit dem tatsächlichen Betriebspunkt vergleichen. Diese Unterstützung verwandelt die Dimensionierung und Auswahl von Induktoren von einer Vermutung in eine dokumentierte Entscheidung. Der Ingenieur ist immer noch für die endgültige Abnahme verantwortlich, aber die Abgleichsarbeit beginnt mit getesteten Daten und nicht mit einer leeren Seite.
Das Ziel ist ein Plan in der richtigen Größe. Jeder Test beantwortet ein Feldrisiko, das die Anwendung tatsächlich darstellt. Die Prüfung der Zuverlässigkeit von Leistungsinduktivitäten funktioniert am besten, wenn das Profil den Feldbedingungen folgt und die Stromgrenzen der Last im ungünstigsten Fall folgen.
Kosten- und Compliance-Überlegungen
Woher die Qualifizierungskosten kommen
Die Qualifizierungskosten entstehen aus vier Quellen. Die Anzahl der Testlose legt die Grundkosten fest, da jedes Los Teile, Vorrichtungszeit und Laborstunden verbraucht. Die Testdauer vervielfacht diese Basis, und ein langer Belastungslebenslauf bindet die Kammern wochenlang. Die Fehleranalyse erhöht die Kosten, wenn eine Probe ausfällt, da Querschnitte und Mikroskopie Spezialarbeit erfordern. Eine erneute Qualifizierung nach einer Designänderung setzt einen Teil des Zyklus neu in Gang, und eine verspätete Änderung kann einen gesamten abgeschlossenen Plan zunichte machen.
Kostentreiber | Was es verbraucht |
Anzahl der Testlose | Teile, Vorrichtungen, Laborstunden pro Los |
Testdauer | Kammerzeit über den gesamten Lauf |
Fehleranalyse | Fachkräfte pro fehlgeschlagener Probe |
Neuqualifizierung | Wiederholung betroffener Tests nach Designänderungen |
Im Mittelpunkt dieses Budgets steht ein Leistungsinduktor. Sein Kernverlust- und Wicklungsverlustverhalten bestimmt, wie viele thermische Tests der Plan erfordert. Ein Teil mit einem großzügigen Sättigungsstromspielraum erfordert weniger Wiederholungen als ein Teil, das nahe an seine Grenze gebracht wird.
Erstellen eines Testplans in der richtigen Größe
Ein Plan in der richtigen Größe basiert auf den Anwendungsbedingungen und nicht auf dem vollständigen Menü einer Norm. Der Ingenieur wählt zunächst die wesentlichen Tests aus und fügt dann optionale Tests nur dann hinzu, wenn ein bestimmtes Risiko dies rechtfertigt. Ein abgedichtetes Gehäuse kann den Feuchtigkeitstest rechtfertigen und eine Vibrationsprüfung verhindern, die die Montagemethode bereits bewältigt.
Der Komponententyp sollte ebenfalls den Plan leiten. Induktivitäten mit Ferritkern eignen sich für Hochfrequenz-Schaltnetzteile und EMI-Rollen, bei denen Kernverlust und Eigenresonanzfrequenz das Design dominieren. Hochstrom-Ringkerninduktivitäten eignen sich für die Energiespeicherung und -filterung, bei denen Sättigungsstrom und Effektivstromreserve am wichtigsten sind. Der Ingenieur sollte den Typ auswählen, der zur Anwendung passt, anstatt jeden Typ auf allen Ebenen zu testen. Durch diese Wahl bleiben Induktivität, Stromnennwert und Welligkeitsstrommargen an der tatsächlichen Belastung ausgerichtet und das Qualifizierungsbudget ist auf das tatsächliche Feldrisiko ausgerichtet.
Der wesentliche Testsatz deckt Temperaturwechsel, Temperaturschock, Vibration, Feuchtigkeit, Lötbarkeit, Isolationswiderstand, Lastlebensdauer und Gleichstromvorspannung ab. Ingenieure vergleichen die Ergebnisse mit Driftgrenzen und Fehlersignaturen und passen dann die Pegelwerte an die Feldbedingungen an.
Eine praktische Checkliste hilft bei der Auswahl und Qualifizierung:
1. Definieren Sie die Anwendung und die ungünstigsten Betriebsbedingungen.
2. Bestimmen Sie die erforderliche Induktivität, Welligkeit und den Spitzenstrom.
3. Überprüfen Sie die Datenblätter unter Vorspannung und Temperatur, nicht unter Nennwerten.
4. Überprüfen Sie, ob isat den Spitzentransienten bei maximaler Temperatur beseitigt.
5. Prüfen Sie Konstruktion, Qualifikationsnachweise und Abnahmekriterien.
6. Modellieren und testen Sie den endgültigen Stromkreis vor der Genehmigung.
Um Zuverlässigkeit und Kosten in Einklang zu bringen, müssen Sie testen, was die Anwendung beansprucht, und nicht mehr.


